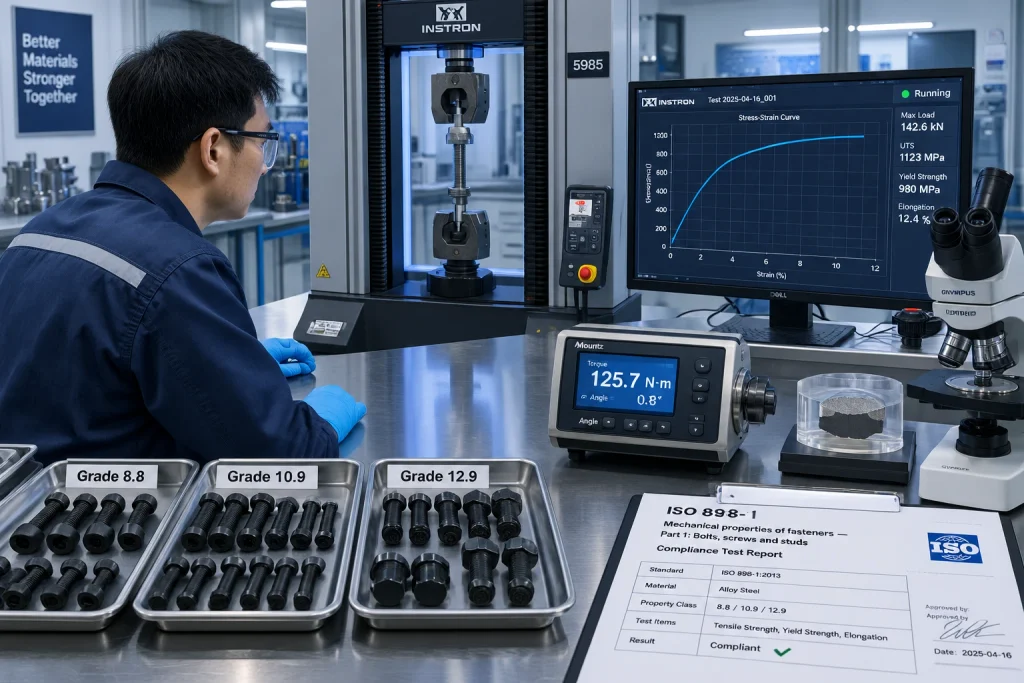
در مهندسی مکانیک، سازه و تاسیسات صنعتی، انتخاب گرید یا کلاس مقاومتی (Property Class) پیچ صرفاً یک انتخاب کاتالوگی نیست؛ بلکه تصمیمی حیاتی در تلاقی استحکام تسلیم، شکلپذیری (Ductility)، چقرمگی شکست (Impact Toughness) و ریسک تردی هیدروژنی (Hydrogen Embrittlement) است.
در سیستم استاندارد متریک بینالمللی بر اساس ISO 898-1، خواص مکانیکی پیچهای ساخته شده از فولادهای کربنی و آلیاژی با دو عدد که با یک نقطه از هم جدا شدهاند، مشخص میشود. در این مقاله، رمزگشایی علمی از این اعداد و تفاوتهای بنیادین سه گرید پرکاربرد صنعتی: 8.8، 10.9 و 12.9 را بررسی میکنیم.
۱. رمزگشایی سیستم نامگذاری استاندارد ISO 898-1
اعداد حکشده روی گل پیچها تصادفی نیستند و فرمول مشخصی دارند:
- عدد اول: نشاندهنده یکصدم حداقل استحکام کششی نهایی نهایی (Rm یا Nominal Tensile Strength) بر حسب مگاپاسکال (MPa) یا نیوتن بر میلیمتر مربع (N/mm2) است.
- در گرید 8.8: 8×100=800 MPa
- در گرید 10.9: 10×100=1000 MPa (در ابعاد استاندارد عملاً 1040 MPa)
- در گرید 12.9: 12×100=1200 MPa (در عمل 1220 MPa)
- عدد دوم: نسبت تنش تسلیم (ReL یا Yield Strength / Proof Strength) به استحکام کششی نهایی ضربدر ۱۰ است.
- در گرید 8.8: عدد دوم .8 یعنی نقطه تسلیم ۸۰٪ استحکام کششی نهایی است:
Re=800×0.8=640 MPa
- در گرید 10.9: عدد دوم .9 یعنی تسلیم ۹۰٪ استحکام کششی نهایی است:
Re=1040×0.9=940 MPa
- در گرید 12.9: عدد دوم .9 یعنی تسلیم ۹۰٪ استحکام کششی نهایی است:
Re=1220×0.9=1100 MPa
تفاوت تسلیم و کشش نهایی: تنش تسلیم مرزی است که اگر پیچ بیشتر از آن تحت کشش قرار گیرد، دچار تغییر شکل پلاستیک (دائمی) شده و طول آن زیاد میشود؛ بنابراین در طراحی مهندسی، بار مجاز کاری همواره بر اساس تنش تسلیم محاسبه میشود نه استحکام کششی نهایی.
۲. آنالیز متالورژیکی و عملیات حرارتی (Heat Treatment)
تفاوت این گریدها تنها در کشش مکانیکی نیست، بلکه ریشه در آلیاژسازی فولاد و چرخه سختکاری دارد:
الف) کلاس مقاومتی 8.8 (Medium Carbon Steel)
- پایه متریال: فولادهای کربن متوسط مانند AISI 1035، 1045 یا فولادهای آلیاژی بوردار (Boron-treated Steel) مانند 10B21 یا فولادهای کمآلیاژ نظیر 40Cr.
- عملیات حرارتی: کوئنچ در روغن یا آب و سپس تمپرینگ (Quenched & Tempered) در دمای حداقل 425∘C.
- میکروساختار: مارتنزیت تمپر شده با چقرمگی و انعطافپذیری مناسب.
ب) کلاس مقاومتی 10.9 (Alloy Steel & Boron Steels)
- پایه متریال: فولادهای آلیاژی کروم-مولیبدن نظیر AISI 4140، 4135، فولادهای بوردار منگنزدار نظیر 20MnB4 یا 30MnB4.
- عملیات حرارتی: آستنیته کردن، کوئنچ سریع و تمپرینگ در دمای کنترلشده (حداقل 425∘C).
- میکروساختار: مارتنزیت بسیار ریزدانه، مناسب برای جذب تنشهای خستگی و بارهای سیکلی دینامیک.
ج) کلاس مقاومتی 12.9 (High-End Alloy Steel)
- پایه متریال: فولادهای با عناصر آلیاژی بالا مانند فولادهای کروم-مولیبدن-وانادیوم (مانند 42CrMo4، 34CrNiMo6 یا AISI 4340).
- عملیات حرارتی: سختکاری عمیق با کوئنچ دقیق و تمپرینگ با دمای پایینتر (حداقل 380∘C) برای دستیابی به سختی بسیار بالا.
- میکروساختار: ماتریس مارتنزیتی با سختی بالا (HRC 39-44).
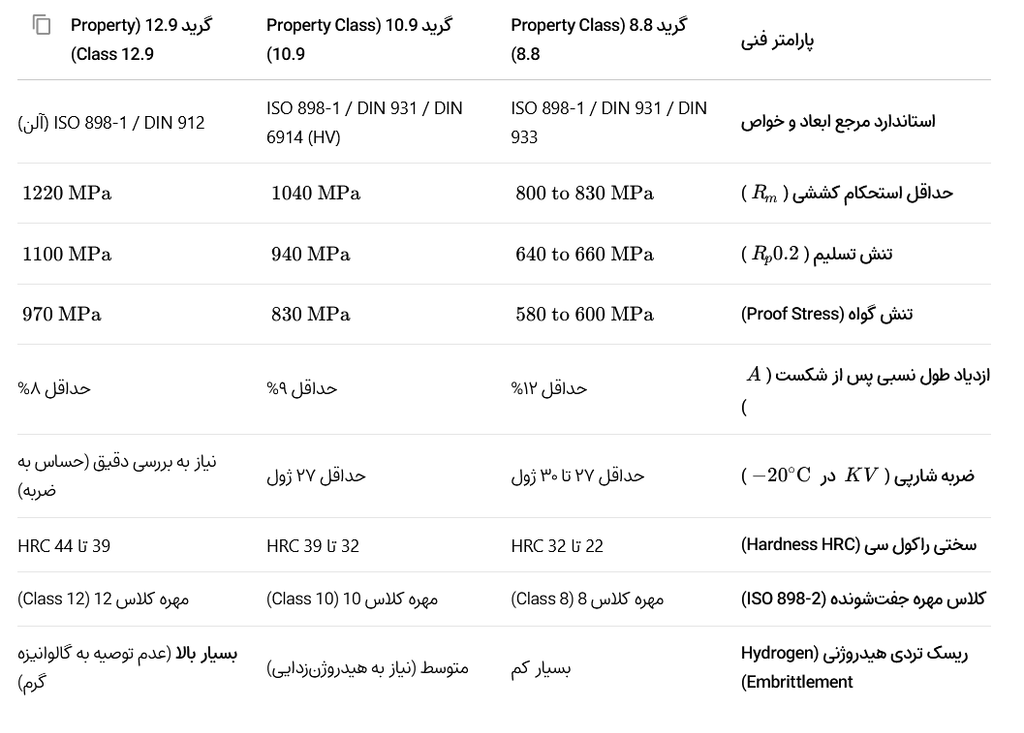
۳. جدول جامع مقایسه مشخصات فنی گریدهای 8.8، 10.9 و 12.9
۴. چالش تردی هیدروژنی (Hydrogen Embrittlement) و انتخاب پوشش
یکی از تخصصیترین بخشها در خرید و فروش پیچ و مهرههای صنعتی، موضوع پوششدهی سطحی است:
- گرید 8.8: به دلیل سختی کمتر از 32 HRC، ریسک جذب هیدروژن در اسیدشویی و آبکاری گالوانیزه سرد بسیار پایین است و میتوان آن را بدون نگرانی گالوانیزه گرم (HDG) یا الکتروپلاتینگ کرد.
- گرید 10.9: در مرز حساسیت قرار دارد. اگر گالوانیزه سرد شود، بلافاصله باید فرآیند Baking (هیدروژنزدایی در دمای حدود 200∘C به مدت ۴ تا ۲۴ ساعت) انجام گیرد. بهترین پوشش برای این گرید، پوششهای غیرالکترولیتی داکرومات (Dacromet) یا ژئومت (Geomet) است.
- گرید 12.9: به دلیل سختی بالای 39 HRC، به هیچ عنوان نباید تحت گالوانیزه گرم غوطهوری یا آبکاری اسیدی کنترلنشده قرار گیرد. اتمهای هیدروژن در مرزدانهها به دام افتاده و اتصال بدون هیچ علامت قبلی تحت بار استاتیک دچار شکست ناگهانی (Catastrophic Failure) میشود. پوششهای استاندارد برای 12.9 فسفاته تیره، بلک اکساید (Black Oxide) روغناندود یا پوششهای Zinc Flake با آمادهسازی بلاستینگ مکانیکی (Mechanical Blasting) است.
۵. کاربردهای تفکیکشده در صنایع
- گرید 8.8 (آچارفرانسه صنعت):
- سازههای سبک و متوسط ساختمانی و صنعتی.
- اتصالات عمومی در ماشینآلات صنعتی، شاسی و تعلیق کامیونها.
- فلنجهای تاسیساتی تاسیسات آب و فاضلاب و تهویه.
- گرید 10.9 (قهرمان اتصالات سازهای و پلسازی):
- پیچهای سازهای استاندارد EN 14399-4 (سیستمهای HV).
- صنایع خودروسازی (پیچهای سرسیلندر، چرخ، دیسک ترمز، اتصالات شاتون).
- توربینهای بادی و دکلهای انتقال برق با ارتعاش مداوم.
- گرید 12.9 (فوق مقاومت برای فضاهای محدود):
- پیچهای آلن (Socket Head Cap Screws) طبق DIN 912 در قالبسازیهای تزریق پلاستیک و سنبهماتریس سنگین.
- سیلندرها و پمپهای هیدرولیک فشار قوی (>300 bar).
- بلوک موتورهای ریسینگ و ماشینآلات فوقسنگین معدنی که در آنها فضای جایگذاری پیچ کم بوده و نیاز به بیشترین نیروی کلمپینگ در کوچکترین قطر رزوه است.
۶. چکلیست بازرسی و QA/QC برای خریداران صنعتی
هنگام خرید و تحویلگیری پارتهای تجاری پیچ و مهره از تامینکننده، کنترل موارد زیر الزامی است:
- مارکینگ سر پیچ (Head Marking): درج خوانای عدد گرید (8.8، 10.9 یا 12.9) به همراه کد شناسه کارخانه سازنده (مانند BFP).
- تست تنسایل و بار گواه (Tensile & Proof Load Test): تایید باربری طبق ISO 898-1 در گزارش آزمایشگاه متالورژی معتبر.
- گواهی تطابق مهره (Nut Matching): اطمینان از اینکه مهرههای سفارشدادهشده همرده پیچ باشند (برای پیچ 10.9 حتماً مهره کلاس 10 استفاده شود؛ بستن مهره کلاس 8 روی پیچ 10.9 منجر به بریدن رزوه مهره یا Stripping پیش از رسیدن به پیشبار تنشی پیچ میشود).
۱. پلها؛ سازههایی که هرگز آرام نمیگیرند
برخلاف سولهها و ساختمانهای معمولی، پلهای فولادی تحت بارگذاری دینامیک و «چرخهای» مداوم قرار دارند. عبور تریلرهای سنگین، نوسانات باد و انبساط/انقباض حرارتی، هر پیچ را به یک فنر تحت تنش تبدیل میکند. در پلسازی، ما فقط با نیروی وزن (Static Load) طرف نیستیم؛ بلکه با پدیده خستگی (Fatigue) و لغزش (Slip) مقابله میکنیم. انتخاب پیچ در این پروژهها، مرز بین پایداری ۱۰۰ ساله و شکست ناگهانی سازه است.
۲. اتصال اصطکاکی (Slip-Critical)؛ استاندارد طلایی پلسازی
در پلهای مدرن، اتصال نباید اجازه کوچکترین جابجایی عرضی به صفحات را بدهد.
- مکانیسم: پیچهای گرید بالا (مانند HV 10.9) با نیروی پیشبار (Preload) بسیار زیاد بسته میشوند تا صفحات چنان به هم فشرده شوند که نیروی اصطکاک مانع لغزش شود.
- مزیت: در این حالت، پیچ تحت برش (Shear) مستقیم قرار نمیگیرد و خطر شکست خستگی در رزوهها بهشدت کاهش مییابد.
۳. متریالهای استراتژیک در اتصالات پل (استانداردهای EN و ASTM)
برای پروژههای داخلی و صادراتی، تطبیق با استانداردهای زیر الزامی است:
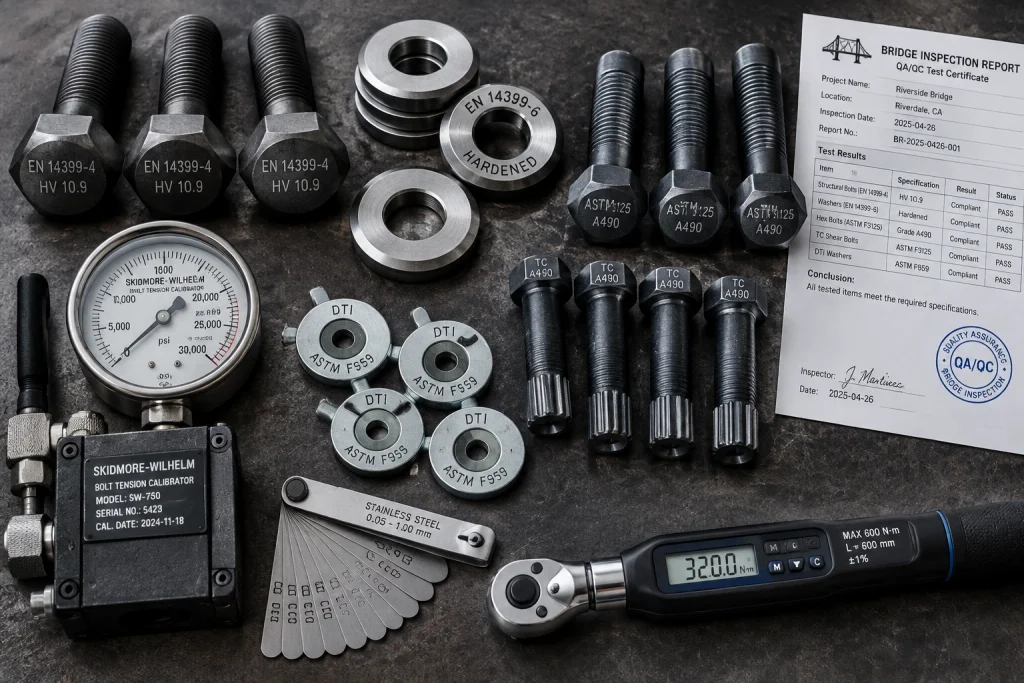
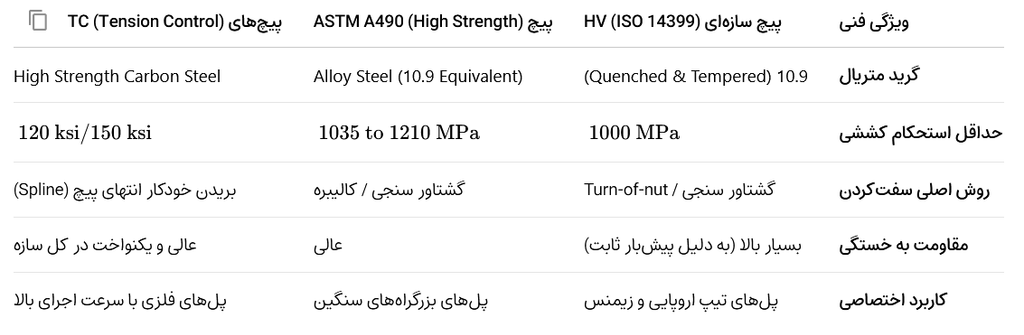
- مجموعه EN 14399 (HV Bolts): پیچهای سر بزرگ ششگوش که برای تحمل پیشبار بالا بدون تغییر شکل زیر گل پیچ طراحی شدهاند.
- استاندارد ASTM F3125: شامل گریدهای معروف A325 و A490 که بهطور اختصاصی برای پلهای سنگین و سازههای استراتژیک تدوین شدهاند.
- پیچهای TC (Tension Control): پیچهایی با انتهای هزارخار که هنگام رسیدن به کشش استاندارد، بخش انتهایی آنها توسط آچار مخصوص بریده میشود (تضمین بصریِ سفت شدن کامل).
۴. جدول مقایسه فنی سیستمهای اتصال در پلهای فولادی
۵. پایش پیشبار: فراتر از یک سفت کردن ساده
در پلسازی، «سفت کردن تا حد توان اپراتور» یک فاجعه مهندسی است. ما از سه روش کنترلی استفاده میکنیم:
- واشرهای DTI (Direct Tension Indicator): واشرهایی دارای برجستگی که وقتی فاصله آنها با فیلر به عدد مشخصی رسید، یعنی پیچ به تنش طراحی رسیده است.
- واشرهای Squirt: نوعی DTI که هنگام رسیدن به تنش لازم، یک سیلیکون رنگی از زیر واشر بیرون میزند (بازرسی چشمی سریع برای ناظر پل).
- دستگاه Skidmore-Wilhelm: برای کالیبره کردن آچارهای هیدرولیک و بادی در محل پروژه پیش از شروع عملیات نصب.
۶. پوششدهی و مقابله با خوردگی در اتمسفر باز
پلها معمولاً در معرض رطوبت و نمکهای جادهای هستند. گزینههای پوششدهی عبارتند از:
- Hot Dip Galvanized (HDG): مقاومت عالی اما با چالش «تردی هیدروژنی» در گریدهای ۱۰.۹ که نیاز به عملیات اسیدشویی کنترلشده دارد.
- Geomet / Dacromet: پوششهای روی-آلومینیوم که بدون خطر تردی، مقاومت به خوردگی تا ۱۵۰۰ ساعت Salt Spray ارائه میدهند (بهترین گزینه برای پیچهای ۱۰.۹ پل).
۷. الزامات QA/QC در تامین پیچ و مهره پل
یک تامینکننده معتبر (B2B) باید مدارک زیر را برای هر پارت تولیدی ارائه دهد:
- MTR (Material Test Report): شامل آنالیز شیمیایی ذوب و تستهای مکانیکی.
- Rotational Capacity Test (ROCAP): تست چرخش مهره روی پیچ برای اطمینان از عدم گریپاژ و شکست رزوه تحت بار عملیاتی.
- گواهی ضخامت پوشش و عدم وجود ترکهای سطحی (MPI Test).
)
۱. اکوسیستم ترمومکانیکی در نیروگاههای سیکل ترکیبی و حرارتی
اتصالات صنعتی در تجهیزات اصلی نیروگاهی (نظیر پوستههای توربین بخار و گاز HP/IP/LP، خطوط بخار فوقگرم Main Steam Piping و مخازن بویلر)، در مرزهای بحرانی فیزیک مواد کار میکنند. در این تجهیزات، پدیدههایی نظیر خزش (Creep)، رهایش تنش گرمایی (Stress Relaxation)، خستگی حرارتی چرخه کوتاه (LCF) و اکسیداسیون حاد دمابالا همزمان روی کانکشنهای پیچ و مهرهای اثر میگذارند. انتخاب متریال اشتباه یا اجرای نادرست گشتاور در این نقاط میتواند به دفرمگی پوسته، نشت بخار سوپرهیت با پیامدهای فاجعهبار انسانی و از دست رفتن مگاواتهای الکتریکی ژنراتور منجر شود.
۲. متالورژی آلیاژهای دمابالا و سوپرآلیاژهای اتصال در نیروگاه
فولادهای ساختمانی و کربنی معمولی در دماهای بالای 370∘C دچار افت سریع مدول یانگ و تغییر شکل مداوم پلاستیک (خزش) میشوند. بر این اساس استانداردهای بینالمللی متریالهای تخصصی را تدوین کردهاند:
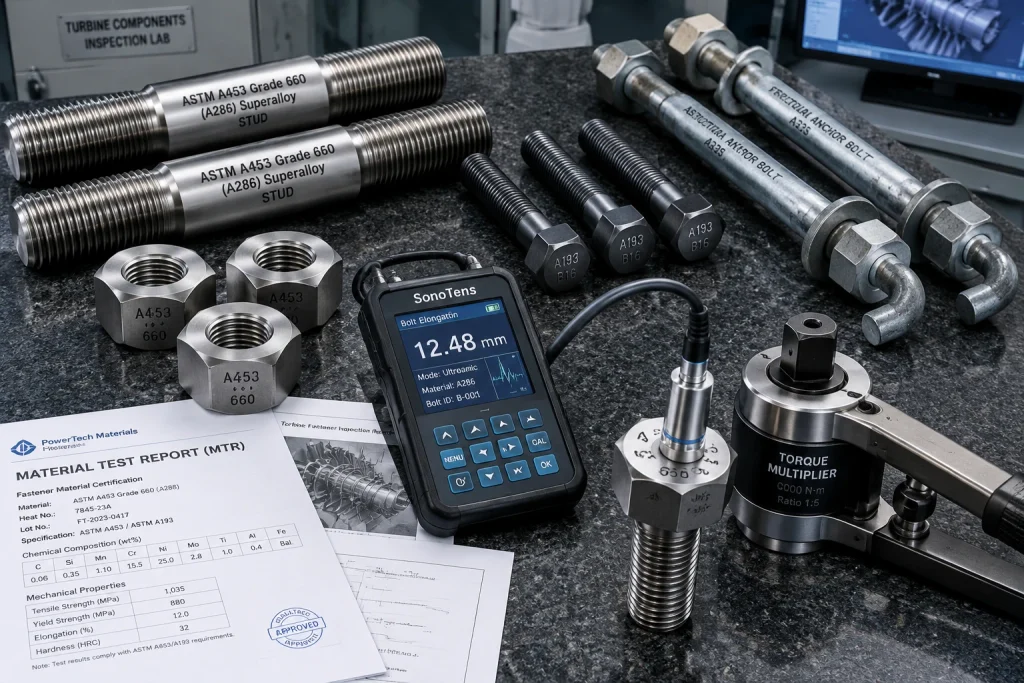
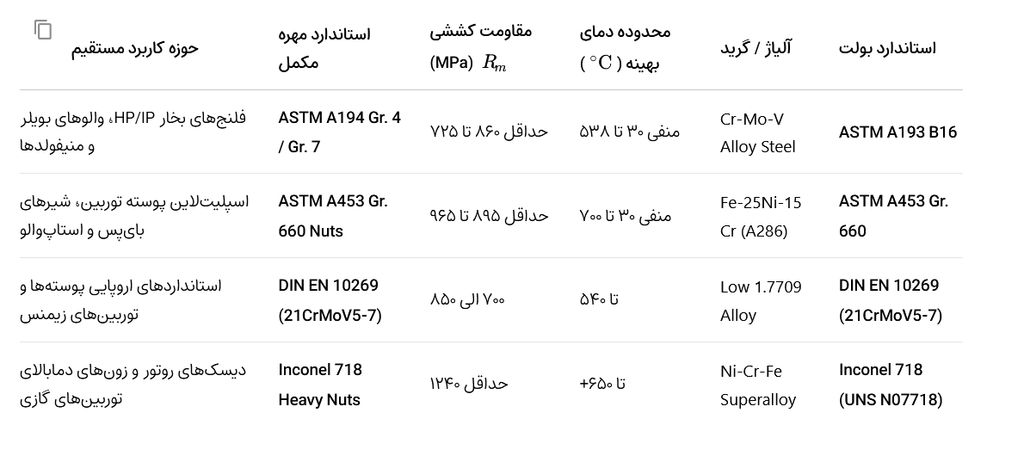
- ASTM A193 Grade B16: فولاد کمآلیاژ کروم-مولیبدن-وانادیوم (Cr-Mo-V) که به دلیل رسوب کاربیدهای پایدار وانادیوم، تا دمای کاری حدود 538∘C مقاومت بسیار عالی در برابر شکست خزشی دارد و انتخاب اول خطوط بخار اصلی و شیرهای کنترل فشار بالاست.
- ASTM A453 Grade 660 (کلاسهای A, B, C, D): سوپرآلیاژ پایهآهن آستنیتی رسوبسختپذیر (معروف به A286) حاوی ۲۶٪ نیکل، ۱۵٪ کروم و عناصر استحکامبخش تیتانیوم، مولیبدن، وانادیوم و آلومینیوم. این متریال تا دمای کاری 700∘C تنش تسلیم و مقاومت به پارگی خزشی (Creep-Rupture Strength) فوقالعادهای ارائه میدهد و استاندارد بیرقیب پوستههای توربین است.
- سوپرآلیاژهای پایه نیکل (Inconel 718 / Nimonic 80A): در بخش محفظه احتراق و نخستین ردیفهای پرههای داغ توربین گاز در دماهای بالاتر از 700∘C مورد استفاده قرار میگیرند.
۳. جدول ماتریس مقایسه فنی و متالورژیکی اتصالات نیروگاهی
۴. چالش گالینگ (Galling) و الزامات پوششدهی در دمای بالا
در دماهای فراتر از 400∘C، پوششهای گالوانیزه گرم، داکرومات و کادمیوم کارایی خود را از دست میدهند و حتی باعث ایجاد پدیده “تردی فلز مایع” (Liquid Metal Embrittlement) میشوند. برای استادهابیلتهای نیروگاهی:
- پوششهای نقره (Silver Plating) بر روی رزوه مهرهها برای جلوگیری از قفل شدن اتصالات و گالینگ در سیکلهای مداوم استارت/استاپ.
- ترکیبات پایه سرامیکی، خمیرهای ضدگیرپاژ با پایه نیکل/جامد و بدون مس (Copper-Free High-Purity Anti-Seize) با استاندارد هستهای و نیروگاهی جهت اطمینان از ضریب اصطکاک پایدار در حین تایتنینگ.
۵. متدولوژیهای بستن و تنشدهی (Bolt Tensioning vs. Ultrasonic Elongation)
پیچهای بزرگ پوسته توربین (قطرهای M48 تا بیش از M120) به هیچ وجه با تورکرنچ معمولی سفت نمیشوند:
- استفاده از هیترهای میلهای (Bolt Heating): با گرم کردن سوراخ مرکزی استاد، طول پیچ افزایش یافته، مهره بدون تنش با دست بسته شده و پس از سرد شدن، نیروی پیشبار فوقالعاده بالایی اعمال میشود.
- تنشدهندههای هیدرولیک چندمرحلهای (Hydraulic Bolt Tensioning): با کشش مستقیم محوری بدون ایجاد تنشهای برشی رزوه، بسته شدن همگن گسکتهای آببندی را تضمین میکنند.
- پایش التراسونیک کرنش (Ultrasonic Bolt Elongation Measurement): با فرستادن امواج صوتی در طول استاد بولت و محاسبه دقیق زمان رفت و برگشت پالس، تنش باقیمانده و تغییر طول دقیق بر حسب میکرون مستندسازی میگردد.
۶. چکلیست بازرسی MTR و تضمین کیفیت (QA/QC)
- [ ] تایید ترکیب شیمیایی با روش کوانتومتری و OES (تمرکز روی محدوده دقیق تیتانیوم و آلومینیوم در A453 Gr. 660).
- [ ] آزمون متالورژیکی شکست خزشی (Stress Rupture Test) طبق ASTM E139 به مدت ۱۰۰ ساعت در دمای تست.
- [ ] آزمون فراصوت (UT) و ذرات مغناطیسی (MT) روی بدنه و رزوههای رولشده جهت اطمینان از عدم وجود ترکهای سطحی و ساختاری.
- [ ] گواهی تطابق ابعادی رزوه کلاس 2A/2B و زبری سطح (Ra) مطابق مشخصات سازنده تجهیز اصلی (OEM).
در مهندسی خطوط انتقال گاز طبیعی ترش و شیرین (Natural Gas Transmission)، طراحی و انتخاب سیستمهای اتصال فلنجی تحت کدهای مرجع ASME B31.8 (Gas Transmission and Distribution Piping Systems) و استانداردهای شرکت ملی گاز ایران (IGS) صورت میپذیرد. گاز طبیعی به دلیل ماهیت فرار، قابلیت اشتعال بالا و پدیدههای ترمودینامیکی نظیر افت دمای ژول-تامسون (Joule-Thomson Effect) در ایستگاههای تقلیل فشار، حساسترین رده نظارت کیفی اتصالات را طلب میکند. این مقاله به ارزیابی دقیق متالورژی استاد بولتها، رفتار در دمای زیر صفر، کیتهای عایقی حفاظت کاتدی (FIK) و مقاومت در برابر پدیده تردی هیدروژنی ناشی از گاز ترش (H2S) میپردازد.
۱. چالشهای سهگانه ترمومکانیکی در خطوط گاز
اتصالات بولتینگ در شبکههای گازرسانی صنعتی مستمراً با سه فاکتور بحرانی مواجهند:
- فشارهای عملیاتی متغیر و پالسهای فشاری: خطوط انتقال سراسری (High-Pressure Transmission) با فشارهای کاری بین 700 psi تا 1400 psi (معادل ۵۰ تا ۱۰۰ بار و کلاسهای فشاری ANSI 300 تا ANSI 900) فعالیت میکنند که نیازمند پیشبار دقیق جهت مهار تنشهای هوپ (Hoop Stress) و گستردگی طولی خط است.
- اثر سرمایش ناگهانی (Joule-Thomson Cooling): در شیرهای تقلیل فشار، انبساط گاز موجب افت شدید دما تا مقادیر منفی (گاهاً زیر −30∘C تا −46∘C) میگردد. فولادهای کربنی معمولی در این دماها دچار انتقال داکتیل به برینل (DBTT: Ductile-to-Brittle Transition Temperature) شده و دچار شکست ترد و ناگهانی میشوند.
- تداخلهای الکتریکی ناشی از سیستم حفاظت کاتدی (CP): خطوط گاز زیرزمینی جهت جلوگیری از خوردگی تحت پتانسیل کاتدی مدام قرار دارند و اتصالات سطحی فلنجها در ورودی ایستگاهها نباید مسیر جریان حفاظتی را مختل کنند.
۲. متالورژی اتصالات برودتی بر اساس استاندارد ASTM A320
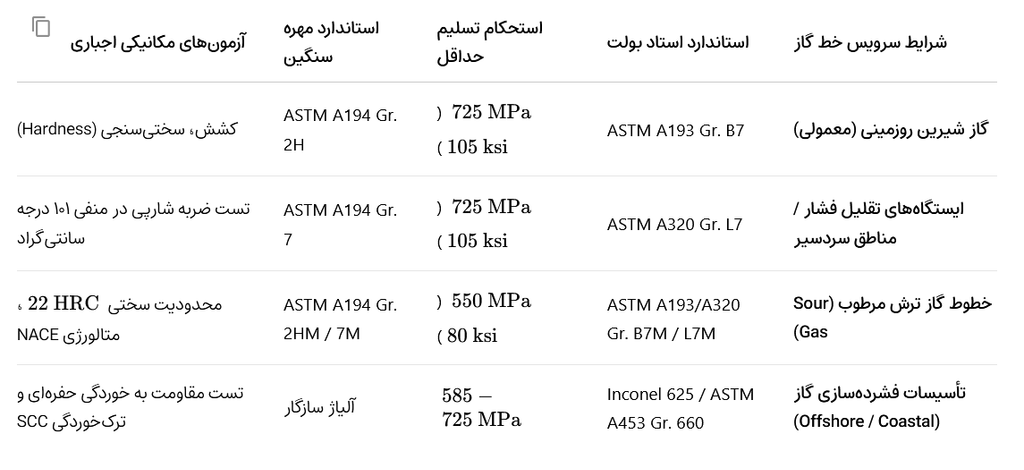
در مناطقی که خطوط در معرض برودت جوی قرار دارند یا افت فشار ناگهانی رخ میدهد، استاندارد ASTM A193 B7 مجاز نبوده و جایگزین قانونی آن استاندارد برودتی ASTM A320 است:
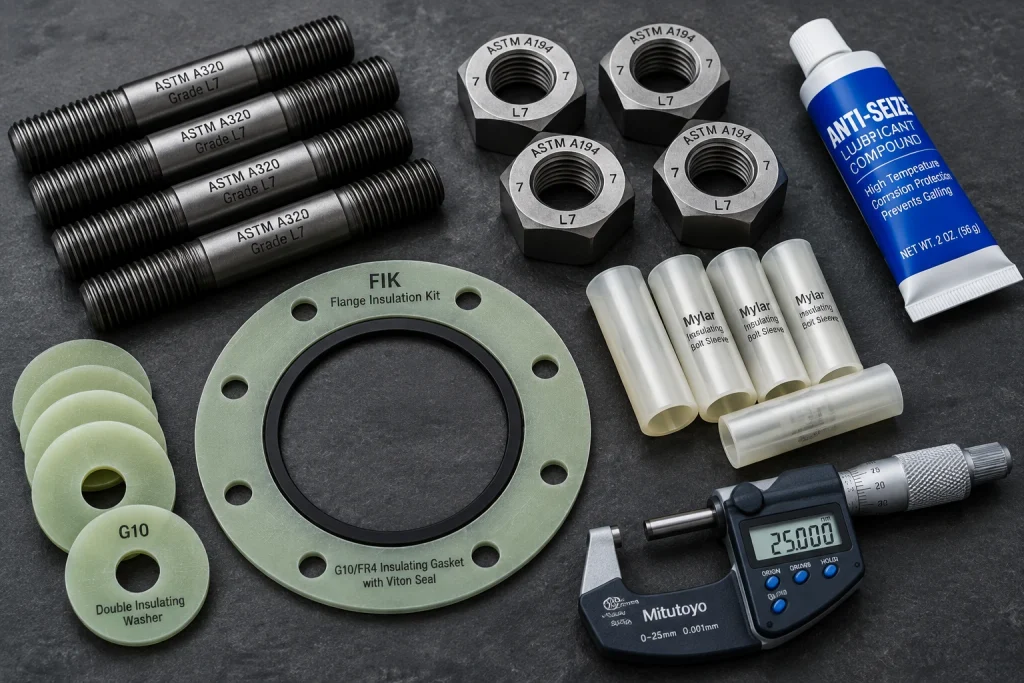
- گرید ASTM A320 Grade L7: فولاد آلیاژی کروم-مولیبدن (مشابه AISI 4140) که عملیات حرارتی سختکاری و بازپخت ویژه را پشت سر گذاشته است. تفاوت حیاتی L7 با B7 در الزام اجباری انجام تست ضربه شارپی (Charpy V-Notch Test) در دمای −101∘C (یا −73∘C طبق مشخصات پروژه) با جذب انرژی حداقل 27 J (20 ft-lbf) است.
- گرید ASTM A320 Grade L7M: نسخه کنترلشده با سختی حداکثر ۲۲ راکول سی (22 HRC) جهت مقاومت در برابر گازهای ترش (H2S) مطابق استاندارد جهانی NACE MR0175 / ISO 15156.
- مهرههای مکمل (ASTM A194): برای بولتهای L7، طبق جدول استاندارد باید منحصراً از مهرههای سنگین ASTM A194 Grade 7 (فولاد مولیبدندار عملیات حرارتیشده با آزمون ضربه در برودت) یا Grade 4 استفاده شود.
۳. کیت عایق فلنج (Flange Insulation Kit – FIK)؛ مکمل حیاتی بولتینگ
در ایستگاههای دروازه شهر (CGS) و تقلیل فشار (TBS)، خط لوله زیرزمینی محافظتشده با سیستم کاتدی به تأسیسات روزمینی متصل میشود. برای ایزولاسیون الکتریکی کامل خط، از کیتهای عایقی (FIK) استفاده میگردد که روی پیچ و مهرهها سوار میشوند:
- واشرهای دوبل عایق (G10/FR4 / Steel Backing Washers): واشر دیالکتریک پایه اپوکسی تقویتشده با الیاف شیشه (G10) مانع از انتقال پتانسیل الکتریکی از فلنج به مهره میشود؛ یک واشر فولادی سختشده روی آن قرار میگیرد تا از شکست واشر G10 زیر گشتاور بستهشدن مهره جلوگیری کند.
- غلافهای عایق رزوهها (Insulating Sleeves): غلافهای ساختهشده از جنس Mylar یا G10 روی بدنه استاد بولت قرار گرفته و مانع از تماس متالیک ساقه پیچ با جداره داخلی سوراخ فلنج (Flange Bolt Hole) میشوند.
- گسکت دیالکتریک هستهفلزی: گسکتهای رده بالا با هسته استیل ۳۱۶ پوششدادهشده با لایه دیالکتریک G10 و رینگهای آببندی اولیه الاستومری (Spring-energized PTFE یا Viton) که نشتی گاز کلاس بالا را تضمین مینمایند.
۴. استانداردهای گریدینگ و مقایسه در خطوط انتقال گاز
جدول زیر ماتریس تصمیمگیری بازرسان و طراحان پایپینگ شرکت ملی گاز و مشاوران نفت و گاز را خلاصه میکند:
۵. محاسبه گشتاور و پیشگیری از پارگی واشرهای عایق (Torque Management)
در هنگام اعمال پیشبار به استاد بولتهایی که دارای کیت عایق (FIK) هستند، حساسیت فوقالعادهای وجود دارد:
- محدودیت تنش فشاری واشر G10: در فلنجهای صنعتی بدون عایق، مهرهها مستقیماً روی فولاد فورجشده فلنج تکیه دارند؛ اما در حضور واشرهای G10، تنش فشاری نباید از حد تسلیم رزین اپوکسی (حدود 170 MPa یا 25000 psi) تجاوز کند.
- استفاده از آچار ترکمتر چندمرحلهای: اعمال گشتاور باید مطابق استاندارد ASME PCC-1 و در چهار مرحله منظم (۲۰٪، ۴۰٪، ۷۰٪ و ۱۰۰٪ مقدار محاسبهشده با فرمول اصطکاک کنترلشده) همراه با لوبریکنت ضدگیرپاژ مناسب صورت پذیرد تا توزیع تنش روی صفحه واشر کاملاً متقارن باشد.
۶. چکلیست پذیرش و بازرسی مهندسی خرید B2B
مدیران بازرگانی و کارشناسان کنترل کیفیت (QC) پیش از صدور مجوز ترخیص محمولههای بولتینگ خطوط انتقال گاز باید مدارک زیر را بازبینی نمایند:
- تطابق MTR با هیتنامبر (Heat Number Traceability): یکسان بودن شماره ذوب حکشده بر روی بدنه بولتها و مهرهها با گواهی بازرسی کارخانه طبق استاندارد EN 10204 3.1.
- گواهی تست ضربه شارپی (Charpy Impact Test Certificate): ثبت کامل مقادیر انرژی جذبشده (بر حسب ژول) و دمای محفظه تست برای تمامی اقلام تحت رده ASTM A320.
- عدم وجود عیوب سطحی مطابق ASTM F788 / F812: عدم وجود ترکهای حاصل از کوئنچ، پلیسه رزوهها و چینخوردگیهای عمیق میکروسکوپی ناشی از رولینگ غیردقیق.
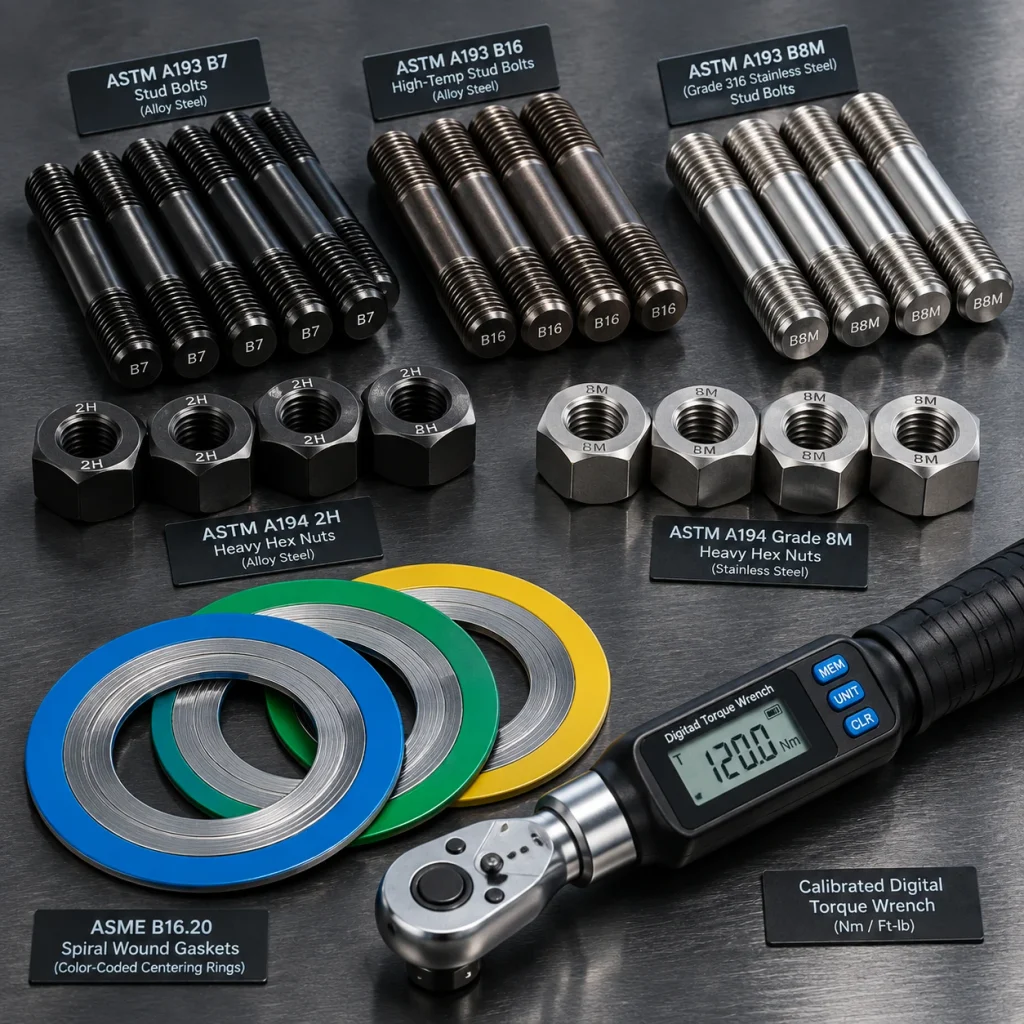
در تأسیسات فرآیندی پالایشگاهها و مجتمعهای پتروشیمی، اتصالات فلنجی طبق کد ASME B31.3 (Process Piping) و استانداردهای ابعادی ASME B16.5 و ASME B16.47 طراحی میشوند. در این سامانهها، استاد بولتها (Stud Bolts) به عنوان پیوسته تحتتنشترین المانهای پایپینگ، وظیفه فشردهسازی یکنواخت گسکت (Gasket Seating Stress) و جلوگیری از هرگونه نشتی سیالات سمی، قابل اشتعال و خورنده را تحت سیکلهای حرارتی و فشاری بر عهده دارند. انتخاب نادرست گرید آلیاژی یا عدم تطابق مهره با پیچ، منجر به پدیدههای مخربی نظیر خزش (Creep)، خستگی حرارتی و نشتیهای فاجعهبار در یونیتهای عملیاتی خواهد شد.
۱. چرایی ترجیح استاد بولت (Stud Bolt) به پیچ سر ششگوش (Hex Bolt) در پایپینگ
در اتصالات فلنجی صنعتی، استفاده از «استاد بولت دوسر رزوه» یا «تمام رزوه» نسبت به پیچهای سر ششگوش معمولی دلایل مهندسی قاطع دارد:
- توزیع یکنواخت تنش محوری: نبود گلپیچ (Head) باعث حذف تمرکز تنش در ناحیه گلوگاه اتصال (Fillet area زیر گلپیچ) میشود.
- قابلیت آچارکشی و تعویض آسان: در صورت اکسیداسیون یا قفل شدن رزوه بر اثر حرارت بالا، دسترسی به دو مهره در دو سوی اتصال، امکان آزادسازی یا حتی برش سرد آسان مهره را بدون آسیب به بدنه فلنج فراهم میسازد.
- کشش یکنواخت تحت ابزارهای هیدرولیک: امکان بستن همزمان تنشنر (Hydraulic Bolt Tensioner) روی بخشهای انتهایی رزوه فراهم است.
۲. متالورژی استاد بولتها بر اساس استاندارد ASTM A193
استاندارد مرجع برای اتصالات تحت فشار و دمای بالا ASTM A193 است. گریدهای اصلی مورد استفاده در خطوط پایپینگ عبارتند از:
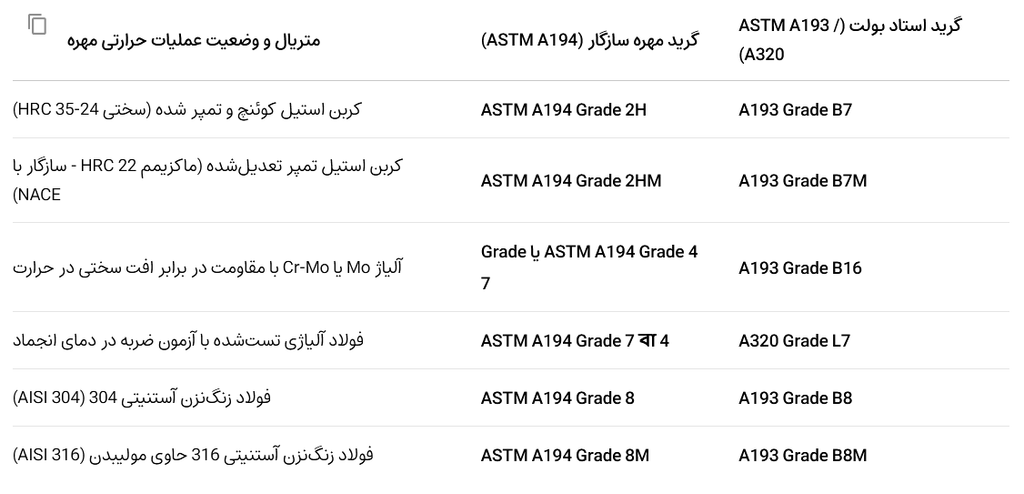
- گرید ASTM A193 B7: فولاد کمآلیاژ کروم-مولیبدن (مشابه AISI 4140/4142) عملیات حرارتیشده (کوئنچ و تمپر). دارای استحکام کششی حداقل 860 MPa (125 ksi) و استحکام تسلیم 725 MPa (105 ksi). محدوده دمای کاری معمول آن از −29∘C تا +425∘C است.
- گرید ASTM A193 B16: فولاد آلیاژی کروم-مولیبدن-وانادیوم (Cr−Mo−V). افزودن عنصر وانادیوم باعث تشکیل کاربیدهای پایدار و افزایش چشمگیر مقاومت به خزش (Creep Resistance) و آرامش تنش (Stress Relaxation) در خطوط بخار فوق داغ (Superheated Steam) و یونیتهای هیدروکراکر تا دمای +538∘C میشود.
- گرید ASTM A193 B8 (AISI 304 Stainless Steel): فولاد زنگنزن آستنیتی با مقاومت به خوردگی عمومی در خطوط اسیدی و خورنده. در دو کلاس تحویل داده میشود: Class 1 (آنیل محلولی با استحکام تسلیم پایینتر) و Class 2 (کار سرد شده با استحکام کششی بالا).
- گرید ASTM A193 B8M (AISI 316 Stainless Steel): با افزودن ۲ الی ۳ درصد عنصر مولیبدن، مقاومت فوقالعادهای در برابر اسیدهای سولفوریک، استیک و خوردگیهای حفرهای و شکافی ناشی از یون کلرید در محیطهای پتروشیمی ارائه میدهد.
۳. جفتسازی استاندارد مهرهها (ASTM A194) با استاد بولتها
قانون بنیادین مکانیک اتصالات فلنجی این است: مهره باید همواره سختی و استحکام سازگار با بولت را داشته باشد تا در شرایط اورلودینگ، رزوه مهره آسیب ندیده و پدیده Stripping رخ ندهد. استاندارد ASTM A194 الزام مهرههای سنگین ششگوش (Heavy Hex Nuts بر اساس ASME B18.2.2) را تعیین میکند:
۴. مهندسی گشتاور و پیشبار (Bolt Preload & Tightening Sequence)
در فلنجهای دارای گسکت اسپیرال وند (Spiral Wound Gasket)، آببندی مطمئن به فشردگی گسکت به ضخامت اسمی هدف (معمولاً فشردهسازی از ۴.۵ میلیمتر به حدود ۳.۲ میلیمتر) وابسته است:
- فرمول پایه پیشبار و گشتاور:T=K⋅D⋅Fpکه در آن T گشتاور (Torque)، K ضریب اصطکاک مهره و رزوه (Nutfactor)، D قطر اسمی بولت و Fp نیروی پیشبار مورد نیاز (Preload Force معمولاً معادل ۴۰ الی ۷۰ درصد تنش تسلیم بولت) است.
- روانکارهای صنعتی (Anti-Seize Lubricants): استفاده از روانکار مناسب بر پایه مس، نیکل یا مولیبدن دیسولفید (MoS2) الزامی است. عدم روانکاری، ضریب K را از حدود ۰.۱۲ به بیش از ۰.۲۵ افزایش داده و با جذب گشتاور به صورت اصطکاک، پیشبار واقعی را شدیداً کاهش میدهد که علت اصلی نشتی فلنجها در راهاندازی اولیه است.
- الگوی ضربدری متقاطع (Cross-Pattern / Star Tightening): سفت کردن پیچها بر اساس راهنمای ASME PCC-1 در چهار مرحله (۲۰-۳۰٪، ۵۰-۶۰٪، ۱۰۰٪ و پاس نهایی یکنواخت چرخشی) انجام میگیرد تا از کجشدگی پیشانی فلنج و لهیدگی نامتقارن گسکت جلوگیری شود.
۵. پوششهای سطحی ضدخوردگی در محیطهای هیدروکربوری
- پوشش فسفاته و روغنکاری سیاه (Black Oxide & Phosphate): استاندارد پایه برای فلنجهای روغنی و خطوط داخلی بدون رطوبت آزاد.
- پوشش روی-نیکل (Zinc-Nickel Electroplating): مقاومت بسیار عالی در برابر اتمسفرهای خورنده با پاس کردن تست پاشش نمک (Salt Spray) تا بیش از ۱۰۰۰ ساعت بدون خطر تردی هیدروژنی.
- پوشش تفلون PTFE / زایلن (Xylan 1070): دارای کمترین ضریب اصطکاک (K≈0.08−0.10) و مقاومت فوقالعاده در برابر بخارات شیمیایی و محیطهای مرطوب دریایی عسلویه و ماهشهر.
۶. چکلیست بازرسی و مدارک کیفی خرید B2B
هنگام خرید استاد بولت و مهرههای فلنجی، تأیید موارد زیر در دفتر اسناد فنی تضمینکننده ایمنی خطوط است:
- MTR (Material Test Report): گواهی متالورژی با ثبت آنالیز کوانتومتری ذوب شمش، تست کشش، تست ازدیاد طول (Elongation) و تست ضربه.
- مارکینگ قانونی (Marking): حک مشخصات گرید متریال (نظیر
B7،B16،2H) همراه با لوگو یا شناسه کارخانه تولیدکننده بر روی سر و انتهای استاد بولت. - رزوهکاری رولینگ بدون پلیسه: بررسی سلامت پروفیل رزوهها با گیجهای برو/نرو (Go/No-Go Gauge) مطابق با استاندارد ASME B1.1 (UN/UNR Series) به منظور تضمین مونتاژ بدون تنش.
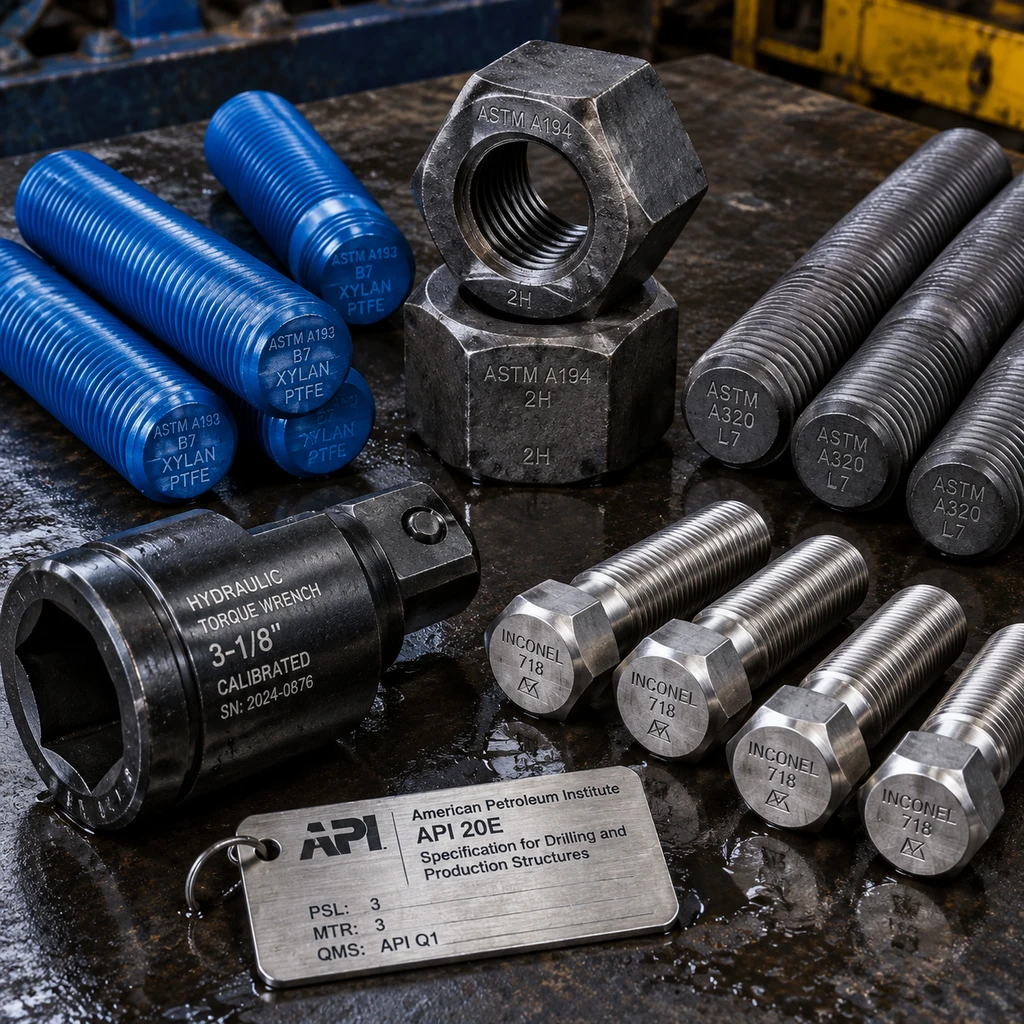
در اکوسیستم اکتشاف و استخراج نفت و گاز، اتصالات پیچ و مهرهای صرفاً قطعات نگهدارنده مکانیکی نیستند؛ بلکه اولین خط دفاعی در مهار فشارهای هیدرواستاتیک بحرانی (تا ۲۰,۰۰۰ psi) و دماهای فرین (HPHT) به شمار میروند. گسیختگی ناشی از خستگی، خوردگی تحت تنش یا تردی هیدروژنی در مانیفولدها، شیرهای فورانگیر (BOP) یا تجهیزات تاج سرچاهی (Christmas Tree)، نه تنها فاجعههای زیستمحیطی غیرقابل جبرانی خلق میکند، بلکه زیانهای مالی معادل میلیونها دلار در روز برای ریگهای حفاری در پی دارد. این مقاله به بررسی تحلیلی متالورژی استاد بولتها، استانداردهای ساخت و فرآیندهای کنترل کیفی در حوزه بالادستی نفت و گاز میپردازد.
۱. شرایط کاری فوق بحرانی در حفاری: چالشهای سهگانه
پیچ و مهرههای مورداستفاده در تجهیزات حفاری خشکی و فراساحلی (Offshore) همزمان تحت تأثیر سه عامل تخریب متالورژیکی و مکانیکی قرار دارند:
- فشارهای ضربهای و ارتعاشات دینامیکی شدید (Dynamic Shock Loading): پمپهای گل حفاری (Mud Pumps) و لرزشهای ممتد رشته حفاری، پدیده شلشدگی اتصالات و خستگی نوسانی (Fatigue Stress) را به حداکثر میرسانند.
- محیطهای ترش و خوردگی سولفیدی (H2S & CO2 Environment): حضور گاز سولفید هیدروژن در چاههای ترش منجر به پدیده مرگبار «ترکخوردگی تنشی ناشی از سولفید» (SSC) و «تردی هیدروژنی» (Hydrogen Embrittlement) میشود.
- افت و خیزهای شدید دمایی: از مناطق قطبی با سرمای زیر منفی ۴۶ درجه سانتیگراد تا اعماق چاه با دمای بالای ۲۰۰ درجه سانتیگراد.
۲. مشخصات فنی و گریدهای آلیاژی متداول
انتخاب متریال اتصالات در صنعت حفاری بر اساس استانداردهای انجمن نفت آمریکا (API 6A و API 20E) و استانداردهای متالورژی ASTM صورت میپذیرد:
- ASTM A193 Grade B7 / B7M: فولاد آلیاژی کروم-مولیبدندار (AISI 4140/4142) آبدیده و برگشتدادهشده (Quenched & Tempered). گرید B7 استاندارد رایج دماهای بالا و بارهای مکانیکی سنگین است. گرید B7M با انجام عملیات حرارتی تعدیلشده، سختی ماکزیمم 22 HRC را تضمین میکند تا طبق الزامات استاندارد NACE MR0175 / ISO 15156 در برابر نفوذ هیدروژن و ترکخوردگی تنشی سولفیدی مقاوم باشد.
- ASTM A320 Grade L7 / L7M: مناسب برای پروژههای حفاری در شرایط برودتی و سردسیر. این گرید تست ضربه چارپی (Charpy V-Notch) را در دمای منفی ۱۰۱ درجه سانتیگراد پاس کرده و چقرمگی شکست بسیار بالایی ارائه میدهد.
- سوپرآلیاژ اینکونل (Inconel 718 / UNS N07718): پایهنیکل رسوبسختشده با استحکام تسلیم بیش از ۱۰۰۰ مگاپاسکال، مقاومت مطلق در برابر گاز ترش، اسیدهای کلریدی و خوردگی حفرهای (Pitting) در سختترین چاههای فوق عمیق.
۳. استاندارد API Spec 20E و سطوح مشخصات محصول (BSL)
استاندارد API 20E (تجهیزات آلیاژی و فولاد کربنی اتصالات صنایع نفت و گاز) سختگیرانهترین چارچوب کیفی دنیاست که پیچها را در سه سطح مشخصات ساخت (BSL-1, BSL-2, BSL-3) طبقهبندی میکند:
- BSL-1: بازرسیهای متالورژیکی پایه، آنالیز شیمیایی و تست کشش/سختی بر روی دستههای تولید.
- BSL-2: نیازمند بازرسی غیرمخرب سطحی (MPI یا Fluorescent Magnetic Particle)، ردیابی کامل متالورژیکی از شمش فولادی تا محصول نهایی، و تست متالوگرافی برای بررسی ساختار میکروسکوپی و اندازه دانهها (Grain Size).
- BSL-3: بالاترین سطح ایمنی برای اتصالات سرچاهی بحرانی؛ شامل تستهای التراسونیک حجمی (UT)، ردیابی تکتک قطعات (Serialization)، تستهای ریزساختاری متوالی و ارائه گواهی بازرسی شخص ثالث (Third Party Inspection).
۴. مهندسی پوششهای محافظ: تفلون زایلن (Xylan) و کادمیوم
خوردگی در محیطهای دریایی و نمکی یکی از دلایل اصلی قفل شدن رزوهها (Galling) و عدم امکان باز و بست مجدد اتصالات است:
- پوشش فلوئوروپلیمر زایلن (PTFE / Xylan 1070 & 1424): این پوشش آبی یا سبز مشخص، ضریب اصطکاک را تا ۰.۰۶ کاهش داده و باعث یکنواختی انتقال گشتاور به پیشبار محوری (Axial Clamping Load) میشود. این لایه مقاومت در برابر پاشش آب نمک (Salt Spray Test طبق ASTM B117) را تا بیش از ۳۰۰۰ ساعت بدون ایجاد زنگزدگی قرمز تضمین میکند.
- پوشش داکرومات (Zinc Flake) و روی-نیکل (Zn-Ni): جایگزینهای مدرن و بدون خطر تردی هیدروژنی نسبت به گالوانیزه گرم، مناسب برای محیطهای پرفشار که بار سایشی بالایی دارند.
۵. الزامات بستن، آچارکشی و پیشبار دقیق (Bolt Tensioning vs. Torquing)
استفاده از آچارهای ضربهای دستی یا غیرکالیبره در دکلهای حفاری ممنوع است:
- تنشدهندههای هیدرولیکی (Hydraulic Tensioners): در مانیفولدهای فشار قوی و فلنجهای API 6A، از کشش هیدرولیکی به جای گشتاور چرخشی استفاده میشود. این روش اصطکاک رزوه را کاملاً حذف کرده و پیچ را به صورت طولی و یکنواخت تحت کرنش قرار میدهد.
- آچارهای ترکمتر هیدرولیکی (Hydraulic Torque Wrenches): در فضاهای بسته، با استفاده از لوبریکانتهای مخصوص حاوی نیکل یا مولیبدن با ضریب K مشخص، گشتاور به صورت ضربدری (Star Pattern) در ۴ مرحله (۳۰٪، ۶۰٪، ۱۰۰٪ و کنترل نهایی) اعمال میگردد.
۶. چکلیست بازرسی و تضمین کیفیت خرید B2B
هنگام تأمین استاد بولتها و مهرههای فشار قوی دکلهای حفاری، بررسی مدارک فنی زیر برای مهندسان بازرسی و مدیران خرید الزامی است:
- سرتیفیکیت EN 10204 Type 3.1 یا 3.2: ارائه گزارش متالورژی ذوب شمش (Heat Number)، آنالیز کوانتومتری و آزمونهای کشش و ضربه.
- فرآیند رزوهزنی رولینگ (Rolled Threads): رزوهها باید الزاماً پس از عملیات حرارتی به روش نورد سرد (Cold Rolling) تولید شوند، نه برادهبرداری (Machining)؛ زیرا خطوط جریان دانهبندی فولاد قطع نشده و مقاومت خستگی تا ۴۰٪ افزایش مییابد.
- حک نشانهگذاری و مارکینگ قانونی: حک دقیق کد شناسایی گرید متریال (نظیر B7 ،B7M یا L7)، برند سازنده، و شماره بچ تولیدی بر روی پیشانی هر استاد بولت.
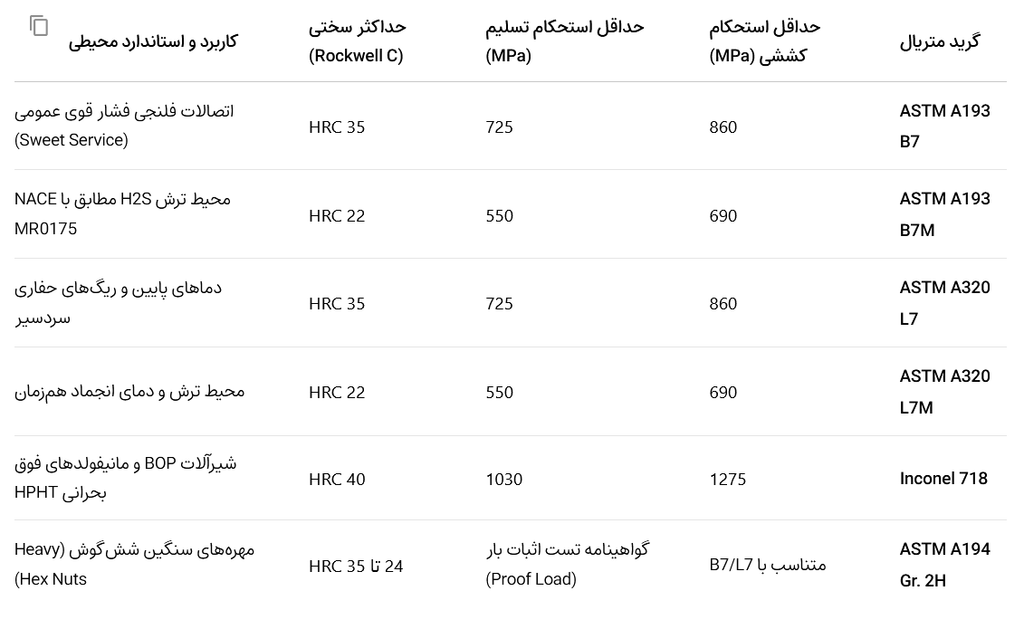
جدول مقایسه مشخصات مکانیکی و متالورژیکی متداول در دکلهای حفاری
صنعت حملونقل ریلی بر پایه انتقال بارهای فوقسنگین در فواصل طولانی و با سرعتهای فزاینده بنا شده است.
در این سامانه مهندسی، هیچ خطایی پذیرفته نیست؛ شکست حتی یک اتصال میتواند به خروج فاجعهبار قطار از ریل منجر شود.
اتصالات ریلی پیوسته تحت تأثیر شدید امواج ارتعاشی ناشی از عبور چرخهای قطار (Impact Vibrations) قرار دارند.
علاوه بر ارتعاشات متناوب، تغییرات وسیع دمایی محیط، رطوبت دائمی، نمکهای معدنی خاک و گردوغبار محیطی نیز حاکم هستند.
به همین دلیل، پیچ و مهرههای خطوط آهن و ناوگان متحرک باید فراتر از تستهای رایج کششی، آزمایشهای خستگی را با موفقیت بگذرانند.
در ساختار خطوط ریلی، اتصالات به دو بخش اساسی «روسازی خطوط» (Track Infrastructure) و «ناوگان متحرک و واگنسازی» تقسیم میشوند.
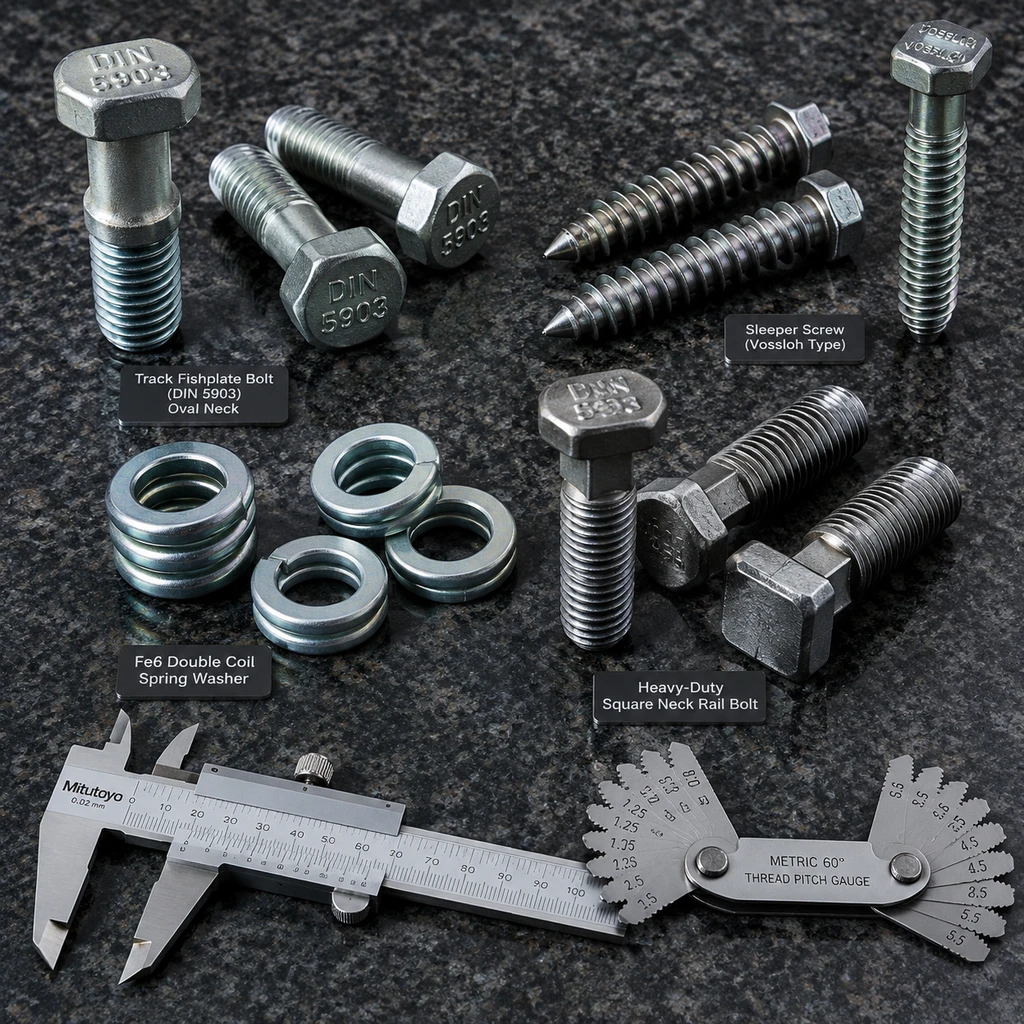
در بخش روسازی، مهمترین اتصال مکانیکی، اتصال درز ریلها با استفاده از رابط فولادی یا «فیشپلیت» (Fishplate) است.
پیچهای رابط ریل عمدتاً طبق استانداردهای DIN 5903 و UIC 864-2 با گردن بیضیشکل (Oval Neck) تولید میشوند.
گردن بیضیشکل این پیچها مانع از چرخش بدنه بولت درون سوراخ فیشپلیت در حین سفتکردن گشتاوری مهره میشود.
این بولتها عموماً با گریدهای مقاومتی 8.8 و 10.9 تولید شده و سختی سطحی آنها با عملیات حرارتی دقیق کوئنچ-تمپره تثبیت میگردد.
تنش برشی ناشی از انقباض و انبساط حرارتی ریلها در زمستان و تابستان، بار مضاعفی بر بدنه پیچهای فیشپلیت وارد میکند.
در سیستمهای اتصال ریل به تراورس (تراورسهای بتنی یا چوبی)، از انکر بولتها و «پیچهای تراورس» (Sleeper Screws) استفاده میشود.
پیچهای تراورس که به تیرکهای پلاستیکی داخل بتن متصل میشوند، گامهای دندانه درشت (Coarse Threads) با عمق نفوذ بالا دارند.
استانداردهایی نظیر DIN 5906 و UIC 864-1 هندسه دقیق پیچهای تراورس و ظرفیت مقاومت آنها در برابر نیروی بیرونکشیدگی (Pull-out) را تعیین میکنند.
جهت خنثیسازی فرکانسهای ارتعاشی ممتد و حفظ پیشتنیدگی، کاربرد واشرهای فنری دوبل (Double Spring Washers) مانند Fe6 الزامی است.
واشر فنری Fe6 تحت فشار بسته شده و با اعمال نیروی بازگشتی الاستیک مداوم، مانع از افت گشتاور و شل شدن مهره میگردد.
در سوزنهای ریل و تقاطعهای خط (Switches & Crossings)، شدت ضربات وارده بر پیچها تا چندین برابر خطوط مستقیم افزایش مییابد.
در این نواحی، بارهای جانبی و گریز از مرکز شدید، نیازمند بولتهای سرچهارگوش با متریال فولادی بسیار چقرمه و مقاوم به شکست ترد است.
بخش دوم و بسیار حساس دیگر، صنعت ساخت لوکوموتیو، بوژی (Bogie)، واگنهای باری و سالنهای مسافربری پرسرعت است.
بوژی به عنوان شاسی متحرک قطار، تمام شتابهای دینامیکی، شوکهای ترمزی و وزن تناژ سنگین بار محوری را منتقل میسازد.
بولتهای بوژی عموماً در ردههای مقاومتی 10.9 و 12.9 انتخاب شده و مطابق استانداردهای سختگیرانه EN 15048 ارزیابی میشوند.
به دلیل بارهای نوسانی چرخهای، رزوهزنی تمامی پیچهای بوژی به شیوه فرمدهی سرد پس از عملیات حرارتی (Thread Rolling) اجرا میگردد.
این شیوه باعث تراکم ریزساختار دانهبندی فولاد در ریشه رزوه شده و عمر خستگی (Fatigue Life) پیچ را چندین برابر بالا میبرد.
در مکانیزمهای ترمز دیسکی و قلاب اتصال واگنها، مهرههای قفلکننده یکپارچه فلزی تمامپلاستیکناپذیر (All-Metal Prevailing Torque Nuts) به کار میروند.
این مهرهها به علت نداشتن رینگ پلیمری، در دماهای ناشی از اصطکاک شدید سیستم ترمز دچار سوختگی یا افت چسبندگی نمیشوند.
خوردگی جوی چالش دیگری است که به تدریج منجر به خوردگی تنشی (SCC – Stress Corrosion Cracking) در اتصالات خطوط میگردد.
پوششهای سنتی گالوانیزه گرم به دلیل ضخامت نامنظم رزوه و ریسک تردی هیدروژنی، در قطعات بسیار پرمقاومت با چالش روبرو هستند.
امروزه در خطوط ریلی پیشرفته و قطارهای سریعالسیر، پوششهای داکرومات و زینک-نیکل (Zinc-Nickel) جایگزین اصلی شدهاند.
این پوششهای نوین مقاومت به خوردگی فراتر از ۱۰۰۰ ساعت سالتاسپری داشته و با حفظ روانکاری سطحی، رفتار اصطکاکی پایداری پدید میآورند.
پایداری ضریب اصطکاک بین مهره و رزوه، دستیابی به کشش اولیه طراحیشده (Clamp Load) را با ترکمترهای کالیبره تضمین میکند.
در استانداردهای UIC، بازرسیهای دورهای با تجهیزات اولتراسونیک پرتابل برای پایش سلامت داخلی رزوهها تدوین شده است.
حتی وجود یک میکروترک سطحی در انحنای زیر گل پیچ میتواند تحت تنشهای تناوبی، مرکز رشد ترک خستگی و برش ناگهانی گردد.
مهرههای مصرفی در زیرساختهای ریلی بر اساس استاندارد ISO 898-2 تولید و آزمون بار تضمینی (Proof Load Test) را پاس میکنند.
کیفیت فولاد مبنا (شینگر و میلگرد آلیاژی) باید عاری از حفرههای انقباضی و ناخالصیهای گوگرد و فسفر باشد.
عنصر بور (Boron) در برخی گریدهای فولادی برای افزایش عمق سختیپذیری بدون شکنندگی به ساختار آلیاژ پیچهای ریلی افزوده میشود.
توسعه خطوط راهآهن پرسرعت و قطارهای باری سنگینمحور، لزوم ارتقای مداوم کیفیت و تکنولوژی ساخت این قطعات را دوچندان کرده است.
پیچ و مهرههای زیرساخت راهآهن تنها قطعات اتصال نیستند؛ بلکه زنجیره حیاتی اتصال هزاران تن فولاد در حال حرکت بر بستر زمیناند.
مجموعه ما با دانش فنی روز و بهرهگیری از تجهیزات دقیق اکستروژن سرد و ماشینکاری، پاسخگوی پروژههای توسعه ریلی کشور است.
تولید انواع فیشپلیت بولت، پیچ تراورس، استادبولتهای واگن و پینهای فولادی مقاوم، منطبق بر ضوابط راهآهن صورت میپذیرد.
ارائه سرتیفیکیت معتبر متالورژی (MTC 3.1)، آزمونهای کشش، ضربه شارپی در دمای منفی و سالتاسپری بخشی از تضمین کیفیت ماست.
در هر متر از ریل و هر کیلومتر از مسیرهای ترانزیتی، دقت در انتخاب اتصال، تضمینکننده امنیت خاطر مسافران و صاحبان بار است.
تسلط بر دانش فنی استانداردها به ما امکان میدهد مناسبترین راهحلهای اتصال را به پیمانکاران خطوط و سازندگان ناوگان ارائه دهیم.
صنعت ریلی با گامهای بلند توسعه در حال تحول است و زنجیره اتصالات مقاوم ما، پیوند پایدار این مسیر پرمسئولیت خواهد بود.
همکاری با مجریان خطوط ریلی، متروی کلانشهرها و صنایع واگنسازی کشور از افتخارات برجسته کارنامه صنعتی ما به شمار میرود.
تعهد به تولید قطعات بدون عیب متالورژیکی (Zero-Defect Philosophy)، رسالت بنیادین ما در راستای صیانت از سرمایههای ملی است.
اتصالات مطمئن، مسیر ریلی روان و پایدار و سفری بیخطر در درازنای تاریخ را رقم میزنند.
مشاوران متالورژی و تیم فنی ما همواره آماده ارائه تحلیلهای بارگذاری و گشتاور بستن به مهندسان پروژههای ریلی هستند.
بهرهگیری از بهروزترین استانداردهای UIC و DIN نقطه قوت زنجیره تأمین اتصالات ماست.
برای ایمنی در حرکت پرشتاب صنایع ریلی، کیفیت و استحکام پیچ و مهرهها هرگز جای مصالحه نخواهد بود.
در یک خودروی مدرن، بیش از سه هزار اتصال پیچی وظیفه نگهداری، هممحورسازی و انتقال بار میان قطعات مختلف را بر عهده دارند.
پیچ و مهرهها اگرچه از نظر وزنی بخش کوچکی از خودرو را تشکیل میدهند، اما مستقیماً تعیینکننده ضریب ایمنی سرنشینان هستند.
صنعت خودرو بالاترین سطح تلرانسهای ابعادی، متالورژیکی و کنترل کیفی PPM (تعداد قطعه معیوب در میلیون) را به سازندگان تحمیل میکند.
نیروهای دینامیکی شدید، ارتعاشات متناوب پیشرانه، تکانهای سیستم تعلیق و چرخههای حرارتی مداوم، محیط کاری این اتصالات هستند.
به همین جهت، استانداردهای اختصاصی نظیر ISO 898-1 و الزامات کنترل کیفی جهانی IATF 16949 بر این قطعات حاکم است.
حساسترین اتصالات خودرو به دو گروه عمده تقسیم میشوند: اتصالات دینامیکی پیشرانه (Powertrain) و اتصالات ایمنی شاسی و چرخ.
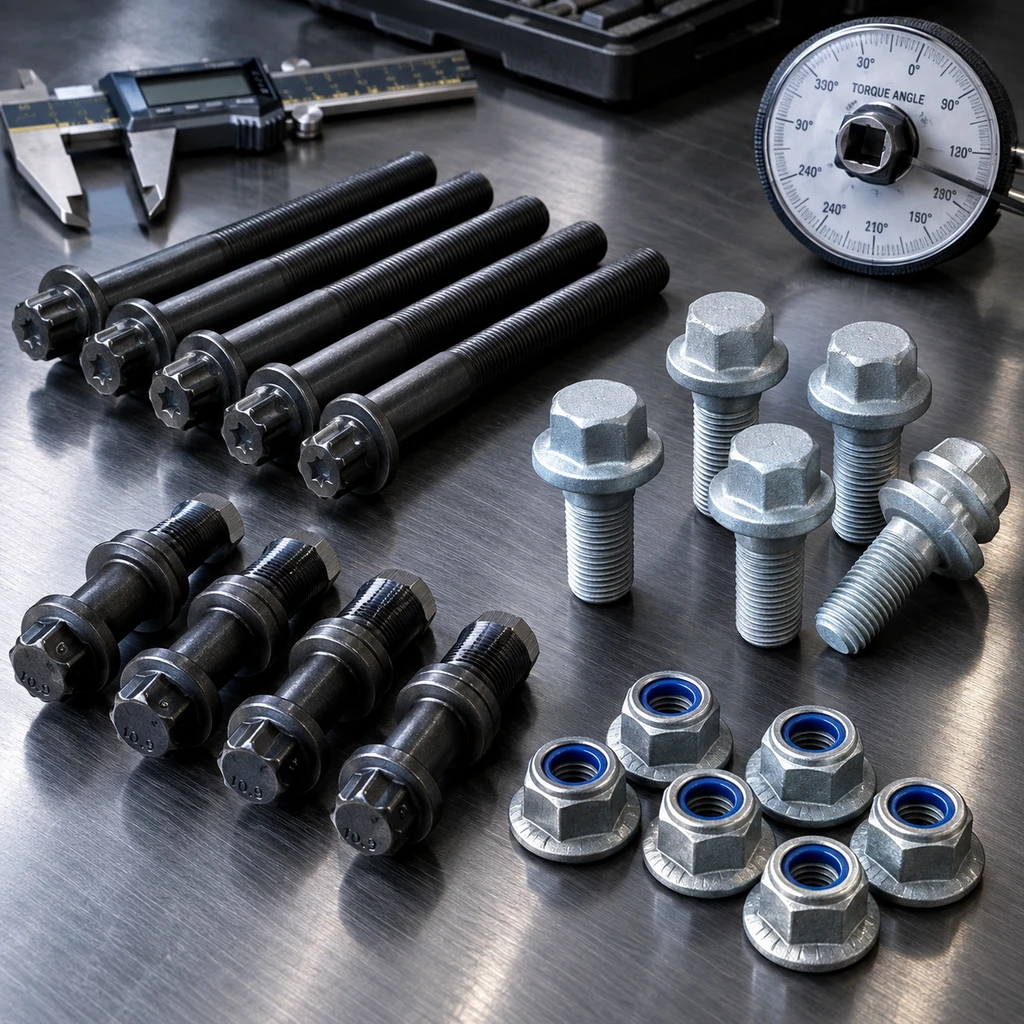
در بخش موتور، پیچهای سرسیلندر (Cylinder Head Bolts) و پیچهای شاتون (Connecting Rod) تحت سنگینترین تنشهای چرخهای قرار دارند.
پیچهای سرسیلندر امروزی معمولاً به روش «بستن تا مرحله تسلیم پلاستیک» یا TTY (Torque-to-Yield) طراحی و سفت میشوند.
در این روش، پیچ فراتر از ناحیه الاستیک کشیده شده و وارد ناحیه تغییر شکل پلاستیک کنترلشده میشود تا نیروی فشاری یکنواخت بماند.
این فرآیند متضمن آببندی کامل واشر سرسیلندر در برابر فشارهای احتراق بالا و دمای متغیر محفظه سیلندر است.
به دلیل کرنش دائمی متریال در روش TTY، این بولتها یکبارمصرف بوده و پس از هر بار دمونتاژ حتماً باید تعویض شوند.
پیچهای شاتون نیز به عنوان مستحکمترین قطعات، عمدتاً از فولادهای آلیاژی کروم-مولیبدن با گرید 12.9 یا بالاتر تولید میگردند.
بریدن پیچ شاتون در دورهای بالای موتور مساوی با تخریب آنی و پرتاب قطعات به خارج از بلوک موتور (Engine Blowout) است.
در سیستم تعلیق، جعبهفرمان و اکسلها، پدیده خستگی متریال (Fatigue Failure) ناشی از بارهای نوسانی چالش شماره یک مهندسان است.
برای مقابله با خستگی، رزوهزنی پیچهای خودرویی حتماً باید به روش «نورد سرد پس از عملیات حرارتی» (Thread Rolling) انجام شود.
نورد سرد باعث فشردگی خطوط جریان دانهبندی (Grain Flow) در ریشه رزوه شده و مقاومت به شکست خستگی را تا ۴۰ درصد افزایش میدهد.
پیچهای چرخ و مهرههای کاسهچرخ (Wheel Studs & Lug Nuts) وظیفه مهار گشتاورهای برشی شتابگیری و ترمزگیریهای شدید را دارند.
در اتصالات چرخ، حفظ پیشتنیدگی تحت ارتعاشات مداوم حیاتی است؛ کوچکترین شلشدگی موجب شکست برشی ناگهانی پیچها میشود.
برای مهار پدیده شلشدگی در اثر ارتعاش (Vibrational Loosening)، مهندسان از مهرههای کاسهنمدی فلزی یا نایلونی (Nyloc) بهره میگیرند.
همچنین مهرههای فلنجدار دندانهدار و مهرههای قفلکننده با تغییر فرم رزوه (Prevailing Torque Nuts) در شاسی بسیار پرکاربردند.
در خودروهای الکتریکی (EV)، کاهش وزن بدنه استفاده از آلیاژهای آلومینیوم و کامپوزیت فیبر کربن را بهشدت افزایش داده است.
پیچیدن بولتهای فولادی روی قطعات آلومینیومی ریسک فوقالعاده بالایی برای خوردگی گالوانیک (Galvanic Corrosion) ایجاد میکند.
برای مهار این پدیده، صنعت خودرو از پوششهای نوین داکرومات، زینک-فلیک (Zinc-Flake) و ژئومت همراه با تاپکوت روانکننده استفاده میکند.
این پوششها علاوه بر مقاومت بسیار بالا در برابر پاشش نمک جادهها در زمستان، ضریب اصطکاک (CoF) را در بازه محدود ۰.۱۲ تا ۰.۱۸ تثبیت میکنند.
تثبیت ضریب اصطکاک در خطوط مونتاژ رباتیک خودرو برای دستیابی به پیشتنیدگی دقیق با ترکمترهای خودکار الزامی است.
پیچهای خودقلاویز (Self-Tapping) و پیچهای فرمدهنده رزوه (Flow Drill Screws) ستون فقرات مونتاژ پنلهای بدنه و باتریپک هستند.
این پیچها بدون نیاز به مهره یا سوراخکاری قبلی، مستقیماً ورقهای فلزی چندلایه را با سرعت بالا به هم متصل میکنند.
آزمونهای تخریبناپذیر نشت جریان گردابی (Eddy Current) روی خطوط تولید برای تضمین نبود ترکهای مویی میکروسکوپی ضروری است.
همچنین بازرسی تماماتوماتیک سهبعدی و چشمی (Optical Sorting) تضمین میکند حتی یک دندانه رزوه ناقص وارد زنجیره مونتاژ نشود.
تست سالتاسپری (Salt Spray Test) طبق استاندارد ASTM B117 تا مرز ۱۵۰۰ ساعت روی پوششهای ضدخوردگی اعمال میگردد.
در خودروهای آفرود و ماشینهای تجاری سبک، گرید 10.9 در طبقها و شاسی نردبانی مقاومت پیچشی فوقالعادهای فراهم میسازد.
سفتی بیش از حد (Over-torquing) به اندازه شل بودن پیچ خطرناک است، زیرا اتصال را وارد مرحله شروع ترکهای میکروسکوپی میکند.
به همین دلیل، خودروسازان نقشههای مونتاژ را با توالی سفتکردن متقاطع (Cross-tightening Pattern) در چند مرحله کالیبره ارائه میدهند.
علاوه بر این، در اتصالات کیسه هوا (Airbag) و سنسورهای ایمنی ABS، پیچهای ضددستکاری با سرهای خاص ستارهای (Torx Plus) نصب میشوند.
توسعه خودروهای هیدروژنی چالشهای متالورژیکی جدیدی به همراه آورده که شامل مقاومت بولتها در برابر نفوذ اتمهای هیدروژن پرفشار است.
مهندسی پیچ خودرو، پیوند پیچیدهای میان متالورژی پودر، ترمودینامیک، دینامیک ارتعاشات و فیزیک اصطکاک سطوح است.
در مجموع، اتصالات خودرو قطعاتی نامرئی اما حیاتی هستند که پایداری مکانیکی و جان مسافران را در هر کیلومتر حرکت تضمین میکنند.
مجموعه ما با درک عمیق از این حساسیتها، تامینکننده انواع استاد بولت، پیچ و مهرههای گریدهای خودرویی و اتصالات ایمنی است.
تولید بر اساس نقشههای OEM و برترین استانداردهای بینالمللی همراه با گواهینامههای بازرسی کامل صورت میپذیرد.
تضمین ثبات گشتاور، عاری بودن از عیوب متالورژیکی و پوششهای مقاوم به سایش، تعهد بنیادین ما به این صنعت است.
انتخاب اتصال صحیح، فاصله میان یک سفر ایمن و یک حادثه ناگوار مکانیکی در بزرگراههاست.
صنعت قطعهسازی برای تداوم ایمنی و ارتقای استانداردها، نیازمند اتصالات مهندسیشده با عملکرد مکانیکی بینقص است.
پیچ و مهرههای مقاوم ما، ضامن یکپارچگی سیستم تعلیق و دوام موتورهای احتراقی و برقی در سختترین آزمونهای جادهای هستند.
همراهی با زنجیره تامین خودروسازان و ارائه مشاورههای تخصصی نصب، افتخار همیشگی تیم فنی و مهندسی ماست.
اتصالات در سازههای فولادی، حیاتیترین گلوگاه انتقال بار و تضمین پایداری کل بنا در برابر بارهای مرده، زنده و لرزهای هستند.
در مهندسی عمران مدرن، اتصالات پیچی به دلیل سرعت نصب بالا، کیفیت کنترلشده کارخانهای و رفتار شکلپذیر، جایگزین جوشکاری میدانی شدهاند.
با این وجود، عدم شناخت دقیق رفتار متالورژیکی و مکانیکی پیچ و مهرههای ساختمانی میتواند فجایع جبرانناپذیری ایجاد کند.
بهطور کلی، اتصالات پیچی در سازهها به دو دسته اتصالات اتکایی (Bearing-type) و اتصالات اصطکاکی (Slip-critical) تقسیم میشوند.
در اتصالات اتکایی، انتقال نیرو از طریق تماس بدنه پیچ با جدار سوراخ ورق و برش شفت پیچ صورت میگیرد.
اما در اتصالات اصطکاکی، پیشتنیدگی بالای بولت، اصطکاک عظیمی میان سطوح فولادی ایجاد کرده و از لغزش ورقها جلوگیری میکند.
برای پروژههای ساختمانی سنگین و اسکلتهای مرتفع، معمولاً از دو استاندارد بینالمللی DIN آلمان و ASTM آمریکا استفاده میشود.
در استاندارد اروپایی و استاندارد ملی ایران، استاندارد DIN 6914 (پیچ)، DIN 6915 (مهره) و DIN 6916 (واشر سختشده) مرجع اصلی سازه است.
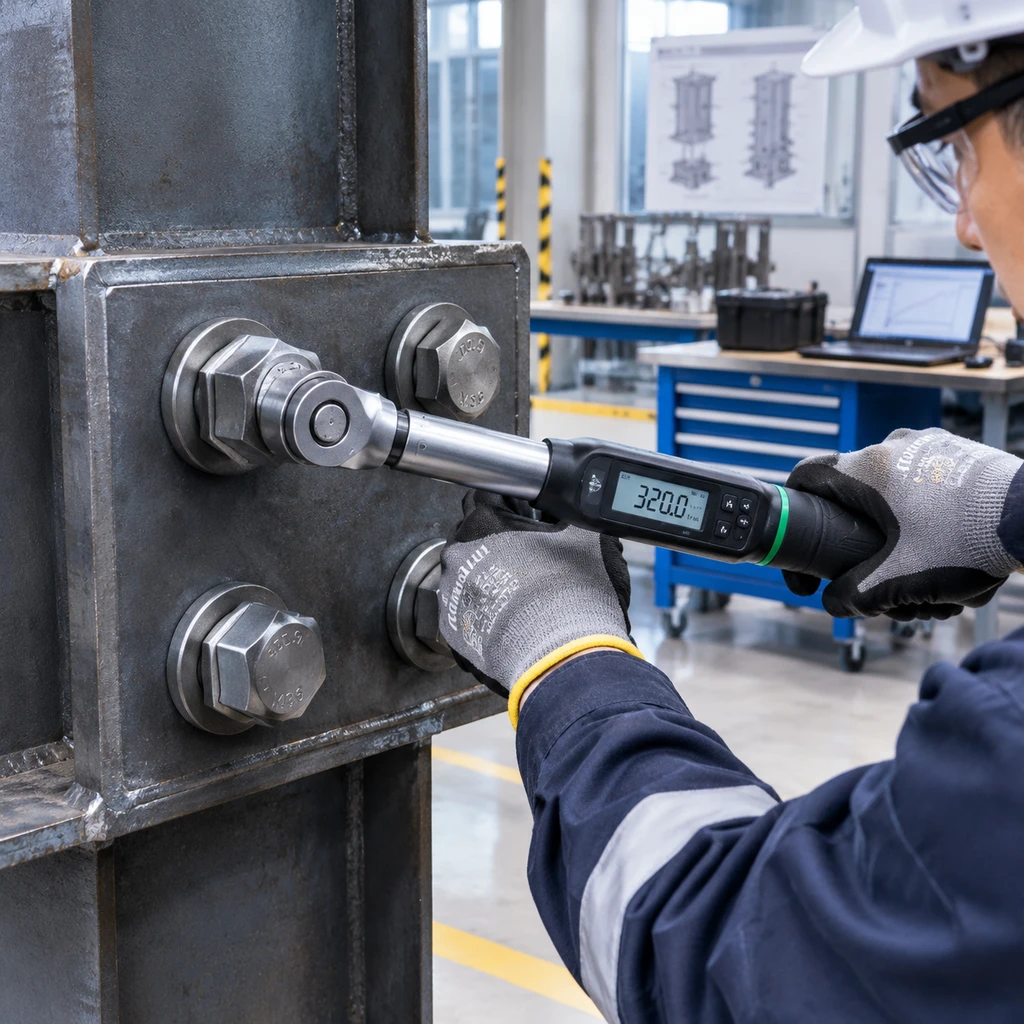
این پیچها با گلپیچ ششگوش بزرگ (Heavy Hex) طراحی میشوند تا سطح اتکای بیشتری ایجاد کرده و از تمرکز تنش جلوگیری کنند.
از منظر گرید متریال، رایجترین کلاسهای ساختمانی گرید 8.8 و گرید 10.9 فولادی با عملیات حرارتی کوئنچ و تمپر هستند.
گرید 8.8 دارای تنش تسلیم ۶۴۰ مگاپاسکال و مقاومت کششی نهایی ۸۰۰ مگاپاسکال بوده و در تیرچهها و بادبندهای فرعی کاربرد دارد.
گرید 10.9 با تنش تسلیم ۹۰۰ مگاپاسکال و استحکام کششی ۱۰۰۰ مگاپاسکال، استاندارد طلایی پلها، اتصالات گیردار و ستونهای باربر اصلی است.
در سیستم آمریکایی، استاندارد ASTM A325 معادل گرید 8.8 و استاندارد ASTM A490 معادل گرید 10.9 در سازههای اسکلت فلزی محسوب میشود.
یکی از اشتباهات رایج کارگاهی، استفاده از واشرهای معمولی آهنی (DIN 125) زیر سرپیچ و مهرههای گرید 10.9 یا A490 است.
واشر اتصال سازهای حتماً باید بر اساس ASTM F436 یا DIN 6916 سختکاری شده باشد تا زیر بارِ پیشتنیدگی له و دفرمه نشود.
همچنین کلاس مهره باید حتماً همگام یا بالاتر از پیچ باشد؛ برای پیچ 10.9 الزاماً باید از مهره کلاس 10 یا ASTM A194 2H استفاده شود.
اگر سختی مهره کمتر از پیچ باشد، رزوههای مهره زیر بار کششی کنده شده و اتصال اصطلاحاً Strip میشود.
مسئله پوششدهی و محافظت در برابر خوردگی نیز در سازههای روباز، نما و مناطق مرطوب از اهمیت استراتژیک برخوردار است.
آبکاری گالوانیزه گرم (Hot-Dip Galvanizing طبق ASTM A153) بهترین پوشش ضدخوردگی برای محیطهای بیرونی سازه به شمار میرود.
با این حال، برای پیچهای گرید 10.9 و A490، خطر بسیار جدی پدیدهای به نام «تردی هیدروژنی» (Hydrogen Embrittlement) وجود دارد.
در فرآیند اسیدشویی قبل از گالوانیزه یا آبکاری الکتریکی، یونهای هیدروژن وارد ساختار شبکه بلوری فولادِ سختشده میشوند.
این یونهای به دام افتاده، زیر تنش کششیِ سرویس تجمع یافته و باعث شکست ناگهانی و تردِ پیچ، بدون هیچگونه تغییر شکل قبلی میشوند.
به همین دلیل، در صورت اجرای آبکاری روی گرید 10.9، عملیات پخت هیدروژنی (Baking) در دمای ۱۹۰ تا ۲۲۰ درجه سانتیگراد اجباری است.
در استانداردهای روز دنیا، برای گریدهای استحکامبالا ترجیح مهندسان استفاده از پوششهای داکرومات (Geomet / Dacromet) بدون اسیدشویی است.
پوشش داکرومات علاوه بر مقاومت به خوردگی تا ۱۰۰۰ ساعت سالتاسپری، ریسک تردی هیدروژنی را به صفر مطلق میرساند.
علاوه بر کیفیت متریال، روش بستن و سفت کردن پیچها در کارگاه اسکلت فلزی، مرز میان ایمنی و شکست سازه است.
بستن پیچ با آچارهای سنتی بدون کنترل گشتاور در اتصالات اصطکاکی، نقض صریح آییننامههای طراحی ساختمان (مبحث دهم) است.
سه روش استاندارد برای بستن این اتصالات وجود دارد: روش چرخش اضافی مهره (Turn-of-Nut)، روش آچار کالیبره (ترکمتر) و واشرهای DTI.
در روش آچار کالیبره، پیچها بر اساس جدول ترکمتر مهندسی و با در نظر گرفتن ضریب روانکاری (K-factor) سفت میشوند.
واشرهای نشانگر مستقیم کشش (DTI طبق ASTM F959) نیز دارای برآمدگیهایی هستند که پس از رسیدن به پیشتنیدگی لازم مسطح میشوند.
در مهندسی اتصالات پیچی بادبندها (Bracing)، ظرفیت لغزش اتصال باید بالاتر از نیروی طراحی زلزله تعیین شود تا انرژی مستهلک گردد.
انتخاب طول رزوه و طول ساقه بدون رزوه (Grip Length) نیز نکتهای فوقالعاده حساس در نقشهکشی شاپ دراوینگ است.
رزوه پیچ نباید در صفحه برش ورقهای اتصال قرار گیرد، زیرا سطح مقطع تنشِ رزوه حدود ۲۰ تا ۲۵ درصد کمتر از ساقه توپر پیچ است.
قرار گرفتن رزوه در صفحه برش، ظرفیت برشی کل اتصال را بهشدت کاهش داده و پیچ را مستعد شکست برشی زودهنگام میکند.
همچنین بازرسی اتصالات پس از نصب شامل آزمون التراسونیک (UT)، تست سختیسنجی پرتابل و بازرسی چشمی مه (Geomet / Dacromet) بدون اسیدشویی است.
پوشش داکرومات علاوه بر مقاومت به خوردگی تا ۱۰۰۰ ساعت سالتاسپری، ریسک تردی هیدروژنی را به صفر مطلق میرساند.
علاوه بر کیفیت متریال، روش بستن و سفت کردن پیچها در کارگاه اسکلت فلزی، مرز میان ایمنی و شکست سازه است.
بستن پیچ با آچارهای سنتی بدون کنترل گشتاور در اتصالات اصطکاکی، نقض صریح آییننامههای طراحی ساختمان (مبحث دهم) است.
سه روش استاندارد برای بستن این اتصالات وجود دارد: روش چرخش اضافی مهره (Turn-of-Nut)، روش آچار کالیبره (ترکمتر) و واشرهای DTI.
در روش آچار کالیبره، پیچها بر اساس جدول ترکمتر مهندسی و با در نظر گرفتن ضریب روانکاری (K-factor) سفت میشوند.
واشرهای نشانگر مستقیم کشش (DTI طبق ASTM F959) نیز دارای برآمدگیهایی هستند که پس از رسیدن به پیشتنیدگی لازم مسطح میشوند.
در مهندسی اتصالات پیچی بادبندها (Bracing)، ظرفیت لغزش اتصال باید بالاتر از نیروی طراحی زلزله تعیین شود تا انرژی مستهلک گردد.
انتخاب طول رزوه و طول ساقه بدون رزوه (Grip Length) نیز نکتهای فوقالعاده حساس در نقشهکشی شاپ دراوینگ است.
رزوه پیچ نباید در صفحه برش ورقهای اتصال قرار گیرد، زیرا سطح مقطع تنشِ رزوه حدود ۲۰ تا ۲۵ درصد کمتر از ساقه توپر پیچ است.
قرار گرفتن رزوه در صفحه برش، ظرفیت برشی کل اتصال را بهشدت کاهش داده و پیچ را مستعد شکست برشی زودهنگام میکند.
همچنین بازرسی اتصالات پس از نصب شامل آزمون التراسونیک (UT)، تست سختیسنجی پرتابل و بازرسی چشمی مه برای دههها تضمین میکند.
مجموعه ما با تکیه بر دانش فنی و استانداردهای روز بینالمللی، طیف کامل پیچ و مهرههای سازهای و انکر بولتها را با سرتیفیکیت معتبر عرضه میکند.