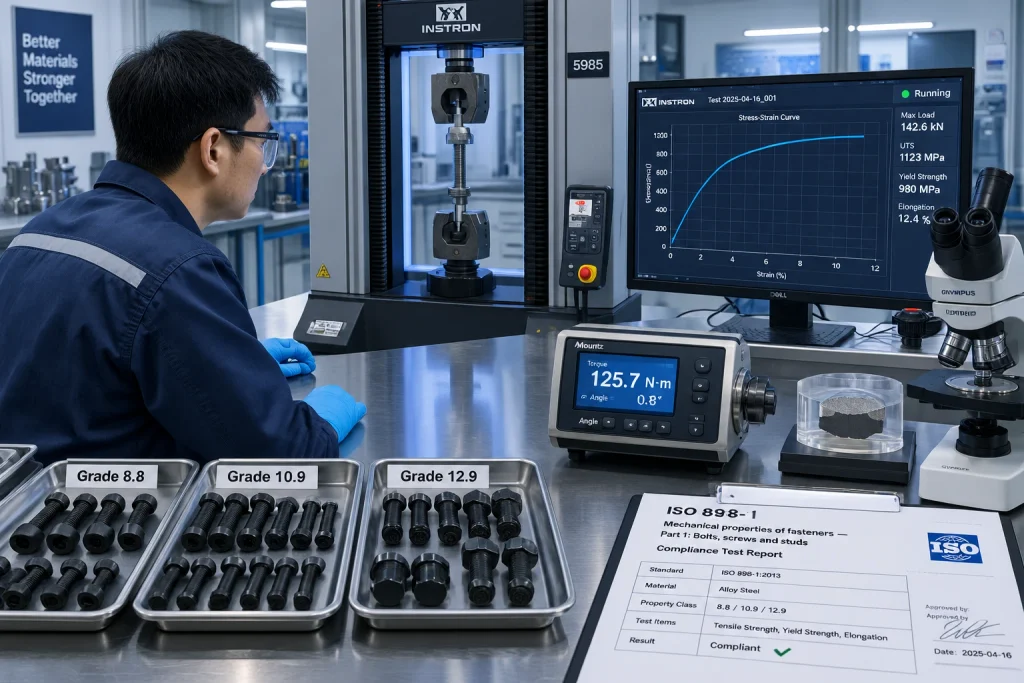
در مهندسی مکانیک، سازه و تاسیسات صنعتی، انتخاب گرید یا کلاس مقاومتی (Property Class) پیچ صرفاً یک انتخاب کاتالوگی نیست؛ بلکه تصمیمی حیاتی در تلاقی استحکام تسلیم، شکلپذیری (Ductility)، چقرمگی شکست (Impact Toughness) و ریسک تردی هیدروژنی (Hydrogen Embrittlement) است.
در سیستم استاندارد متریک بینالمللی بر اساس ISO 898-1، خواص مکانیکی پیچهای ساخته شده از فولادهای کربنی و آلیاژی با دو عدد که با یک نقطه از هم جدا شدهاند، مشخص میشود. در این مقاله، رمزگشایی علمی از این اعداد و تفاوتهای بنیادین سه گرید پرکاربرد صنعتی: 8.8، 10.9 و 12.9 را بررسی میکنیم.
۱. رمزگشایی سیستم نامگذاری استاندارد ISO 898-1
اعداد حکشده روی گل پیچها تصادفی نیستند و فرمول مشخصی دارند:
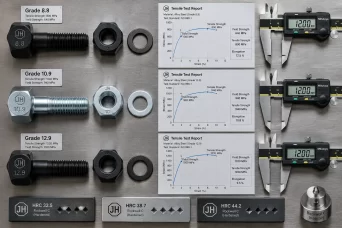
- عدد اول: نشاندهنده یکصدم حداقل استحکام کششی نهایی نهایی (Rm یا Nominal Tensile Strength) بر حسب مگاپاسکال (MPa) یا نیوتن بر میلیمتر مربع (N/mm2) است.
- در گرید 8.8: 8×100=800 MPa
- در گرید 10.9: 10×100=1000 MPa (در ابعاد استاندارد عملاً 1040 MPa)
- در گرید 12.9: 12×100=1200 MPa (در عمل 1220 MPa)
- عدد دوم: نسبت تنش تسلیم (ReL یا Yield Strength / Proof Strength) به استحکام کششی نهایی ضربدر ۱۰ است.
- در گرید 8.8: عدد دوم .8 یعنی نقطه تسلیم ۸۰٪ استحکام کششی نهایی است:
Re=800×0.8=640 MPa
- در گرید 10.9: عدد دوم .9 یعنی تسلیم ۹۰٪ استحکام کششی نهایی است:
Re=1040×0.9=940 MPa
- در گرید 12.9: عدد دوم .9 یعنی تسلیم ۹۰٪ استحکام کششی نهایی است:
Re=1220×0.9=1100 MPa
تفاوت تسلیم و کشش نهایی: تنش تسلیم مرزی است که اگر پیچ بیشتر از آن تحت کشش قرار گیرد، دچار تغییر شکل پلاستیک (دائمی) شده و طول آن زیاد میشود؛ بنابراین در طراحی مهندسی، بار مجاز کاری همواره بر اساس تنش تسلیم محاسبه میشود نه استحکام کششی نهایی.
۲. آنالیز متالورژیکی و عملیات حرارتی (Heat Treatment)
تفاوت این گریدها تنها در کشش مکانیکی نیست، بلکه ریشه در آلیاژسازی فولاد و چرخه سختکاری دارد:
الف) کلاس مقاومتی 8.8 (Medium Carbon Steel)
- پایه متریال: فولادهای کربن متوسط مانند AISI 1035، 1045 یا فولادهای آلیاژی بوردار (Boron-treated Steel) مانند 10B21 یا فولادهای کمآلیاژ نظیر 40Cr.
- عملیات حرارتی: کوئنچ در روغن یا آب و سپس تمپرینگ (Quenched & Tempered) در دمای حداقل 425∘C.
- میکروساختار: مارتنزیت تمپر شده با چقرمگی و انعطافپذیری مناسب.
ب) کلاس مقاومتی 10.9 (Alloy Steel & Boron Steels)
- پایه متریال: فولادهای آلیاژی کروم-مولیبدن نظیر AISI 4140، 4135، فولادهای بوردار منگنزدار نظیر 20MnB4 یا 30MnB4.
- عملیات حرارتی: آستنیته کردن، کوئنچ سریع و تمپرینگ در دمای کنترلشده (حداقل 425∘C).
- میکروساختار: مارتنزیت بسیار ریزدانه، مناسب برای جذب تنشهای خستگی و بارهای سیکلی دینامیک.
ج) کلاس مقاومتی 12.9 (High-End Alloy Steel)
- پایه متریال: فولادهای با عناصر آلیاژی بالا مانند فولادهای کروم-مولیبدن-وانادیوم (مانند 42CrMo4، 34CrNiMo6 یا AISI 4340).
- عملیات حرارتی: سختکاری عمیق با کوئنچ دقیق و تمپرینگ با دمای پایینتر (حداقل 380∘C) برای دستیابی به سختی بسیار بالا.
- میکروساختار: ماتریس مارتنزیتی با سختی بالا (HRC 39-44).
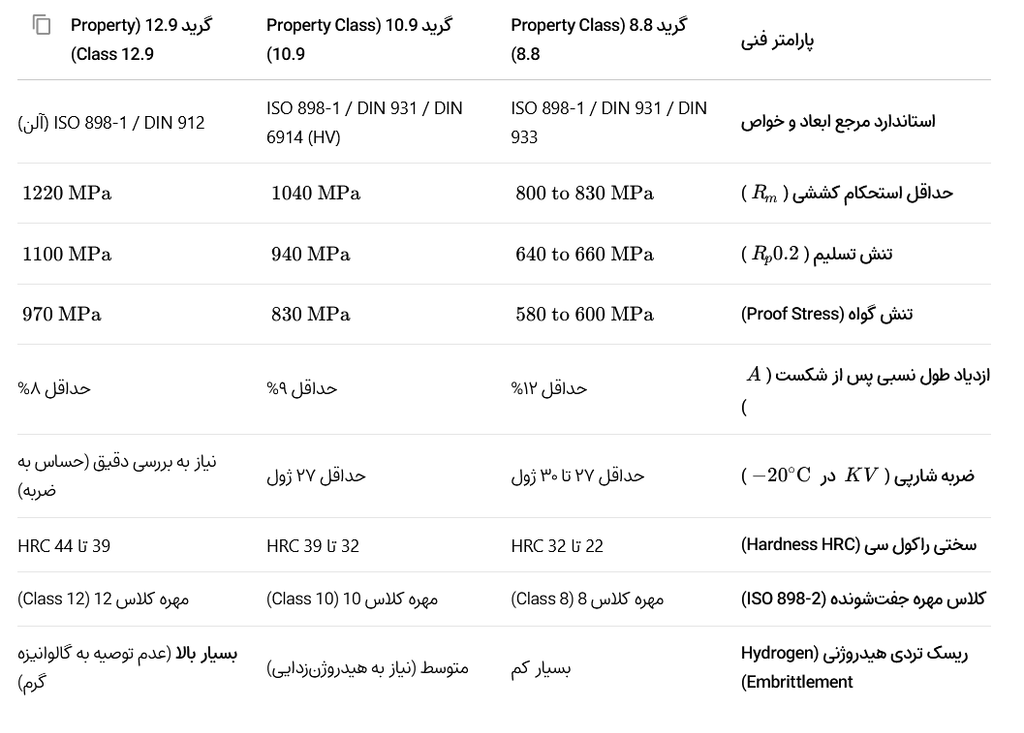
۳. جدول جامع مقایسه مشخصات فنی گریدهای 8.8، 10.9 و 12.9
۴. چالش تردی هیدروژنی (Hydrogen Embrittlement) و انتخاب پوشش
یکی از تخصصیترین بخشها در خرید و فروش پیچ و مهرههای صنعتی، موضوع پوششدهی سطحی است:
- گرید 8.8: به دلیل سختی کمتر از 32 HRC، ریسک جذب هیدروژن در اسیدشویی و آبکاری گالوانیزه سرد بسیار پایین است و میتوان آن را بدون نگرانی گالوانیزه گرم (HDG) یا الکتروپلاتینگ کرد.
- گرید 10.9: در مرز حساسیت قرار دارد. اگر گالوانیزه سرد شود، بلافاصله باید فرآیند Baking (هیدروژنزدایی در دمای حدود 200∘C به مدت ۴ تا ۲۴ ساعت) انجام گیرد. بهترین پوشش برای این گرید، پوششهای غیرالکترولیتی داکرومات (Dacromet) یا ژئومت (Geomet) است.
- گرید 12.9: به دلیل سختی بالای 39 HRC، به هیچ عنوان نباید تحت گالوانیزه گرم غوطهوری یا آبکاری اسیدی کنترلنشده قرار گیرد. اتمهای هیدروژن در مرزدانهها به دام افتاده و اتصال بدون هیچ علامت قبلی تحت بار استاتیک دچار شکست ناگهانی (Catastrophic Failure) میشود. پوششهای استاندارد برای 12.9 فسفاته تیره، بلک اکساید (Black Oxide) روغناندود یا پوششهای Zinc Flake با آمادهسازی بلاستینگ مکانیکی (Mechanical Blasting) است.
۵. کاربردهای تفکیکشده در صنایع
- گرید 8.8 (آچارفرانسه صنعت):
- سازههای سبک و متوسط ساختمانی و صنعتی.
- اتصالات عمومی در ماشینآلات صنعتی، شاسی و تعلیق کامیونها.
- فلنجهای تاسیساتی تاسیسات آب و فاضلاب و تهویه.
- گرید 10.9 (قهرمان اتصالات سازهای و پلسازی):
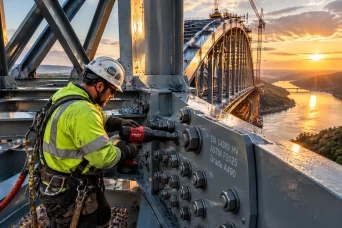
- پیچهای سازهای استاندارد EN 14399-4 (سیستمهای HV).
- صنایع خودروسازی (پیچهای سرسیلندر، چرخ، دیسک ترمز، اتصالات شاتون).
- توربینهای بادی و دکلهای انتقال برق با ارتعاش مداوم.
- گرید 12.9 (فوق مقاومت برای فضاهای محدود):
- پیچهای آلن (Socket Head Cap Screws) طبق DIN 912 در قالبسازیهای تزریق پلاستیک و سنبهماتریس سنگین.
- سیلندرها و پمپهای هیدرولیک فشار قوی (>300 bar).
- بلوک موتورهای ریسینگ و ماشینآلات فوقسنگین معدنی که در آنها فضای جایگذاری پیچ کم بوده و نیاز به بیشترین نیروی کلمپینگ در کوچکترین قطر رزوه است.
۶. چکلیست بازرسی و QA/QC برای خریداران صنعتی
هنگام خرید و تحویلگیری پارتهای تجاری پیچ و مهره از تامینکننده، کنترل موارد زیر الزامی است:
- مارکینگ سر پیچ (Head Marking): درج خوانای عدد گرید (8.8، 10.9 یا 12.9) به همراه کد شناسه کارخانه سازنده (مانند BFP).
- تست تنسایل و بار گواه (Tensile & Proof Load Test): تایید باربری طبق ISO 898-1 در گزارش آزمایشگاه متالورژی معتبر.
- گواهی تطابق مهره (Nut Matching): اطمینان از اینکه مهرههای سفارشدادهشده همرده پیچ باشند (برای پیچ 10.9 حتماً مهره کلاس 10 استفاده شود؛ بستن مهره کلاس 8 روی پیچ 10.9 منجر به بریدن رزوه مهره یا Stripping پیش از رسیدن به پیشبار تنشی پیچ میشود).