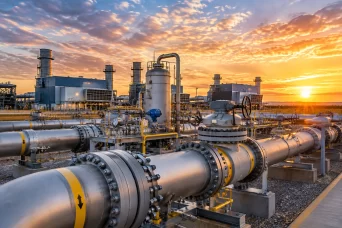
در تأسیسات فرآیندی پالایشگاهها و مجتمعهای پتروشیمی، اتصالات فلنجی طبق کد ASME B31.3 (Process Piping) و استانداردهای ابعادی ASME B16.5 و ASME B16.47 طراحی میشوند. در این سامانهها، استاد بولتها (Stud Bolts) به عنوان پیوسته تحتتنشترین المانهای پایپینگ، وظیفه فشردهسازی یکنواخت گسکت (Gasket Seating Stress) و جلوگیری از هرگونه نشتی سیالات سمی، قابل اشتعال و خورنده را تحت سیکلهای حرارتی و فشاری بر عهده دارند. انتخاب نادرست گرید آلیاژی یا عدم تطابق مهره با پیچ، منجر به پدیدههای مخربی نظیر خزش (Creep)، خستگی حرارتی و نشتیهای فاجعهبار در یونیتهای عملیاتی خواهد شد.
۱. چرایی ترجیح استاد بولت (Stud Bolt) به پیچ سر ششگوش (Hex Bolt) در پایپینگ
در اتصالات فلنجی صنعتی، استفاده از «استاد بولت دوسر رزوه» یا «تمام رزوه» نسبت به پیچهای سر ششگوش معمولی دلایل مهندسی قاطع دارد:
- توزیع یکنواخت تنش محوری: نبود گلپیچ (Head) باعث حذف تمرکز تنش در ناحیه گلوگاه اتصال (Fillet area زیر گلپیچ) میشود.
- قابلیت آچارکشی و تعویض آسان: در صورت اکسیداسیون یا قفل شدن رزوه بر اثر حرارت بالا، دسترسی به دو مهره در دو سوی اتصال، امکان آزادسازی یا حتی برش سرد آسان مهره را بدون آسیب به بدنه فلنج فراهم میسازد.
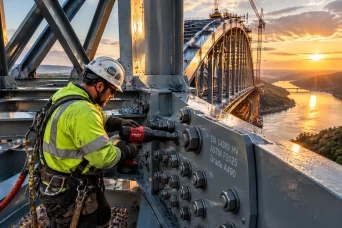
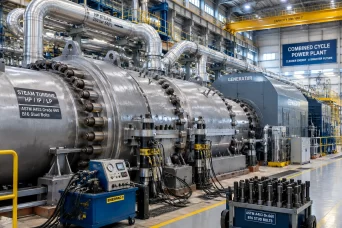
- کشش یکنواخت تحت ابزارهای هیدرولیک: امکان بستن همزمان تنشنر (Hydraulic Bolt Tensioner) روی بخشهای انتهایی رزوه فراهم است.
۲. متالورژی استاد بولتها بر اساس استاندارد ASTM A193
استاندارد مرجع برای اتصالات تحت فشار و دمای بالا ASTM A193 است. گریدهای اصلی مورد استفاده در خطوط پایپینگ عبارتند از:
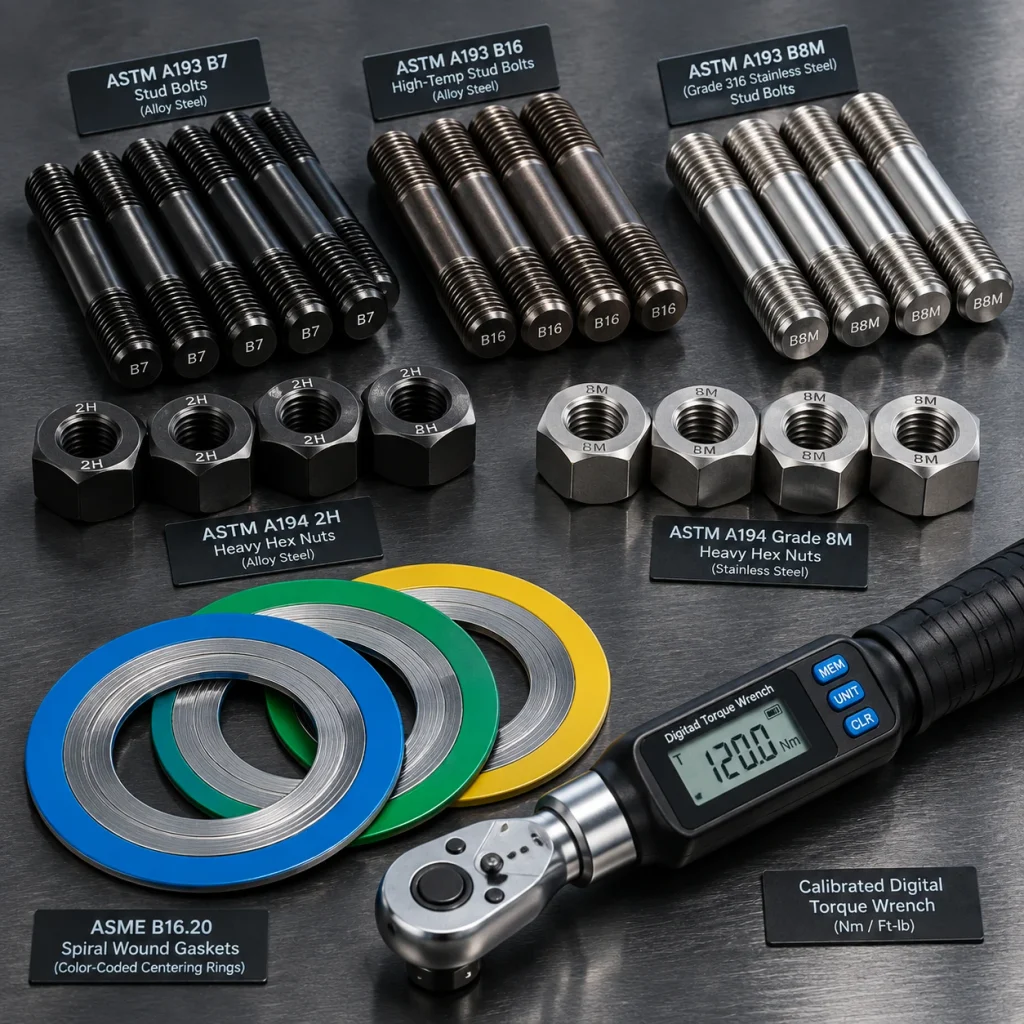
- گرید ASTM A193 B7: فولاد کمآلیاژ کروم-مولیبدن (مشابه AISI 4140/4142) عملیات حرارتیشده (کوئنچ و تمپر). دارای استحکام کششی حداقل 860 MPa (125 ksi) و استحکام تسلیم 725 MPa (105 ksi). محدوده دمای کاری معمول آن از −29∘C تا +425∘C است.
- گرید ASTM A193 B16: فولاد آلیاژی کروم-مولیبدن-وانادیوم (Cr−Mo−V). افزودن عنصر وانادیوم باعث تشکیل کاربیدهای پایدار و افزایش چشمگیر مقاومت به خزش (Creep Resistance) و آرامش تنش (Stress Relaxation) در خطوط بخار فوق داغ (Superheated Steam) و یونیتهای هیدروکراکر تا دمای +538∘C میشود.
- گرید ASTM A193 B8 (AISI 304 Stainless Steel): فولاد زنگنزن آستنیتی با مقاومت به خوردگی عمومی در خطوط اسیدی و خورنده. در دو کلاس تحویل داده میشود: Class 1 (آنیل محلولی با استحکام تسلیم پایینتر) و Class 2 (کار سرد شده با استحکام کششی بالا).
- گرید ASTM A193 B8M (AISI 316 Stainless Steel): با افزودن ۲ الی ۳ درصد عنصر مولیبدن، مقاومت فوقالعادهای در برابر اسیدهای سولفوریک، استیک و خوردگیهای حفرهای و شکافی ناشی از یون کلرید در محیطهای پتروشیمی ارائه میدهد.
۳. جفتسازی استاندارد مهرهها (ASTM A194) با استاد بولتها
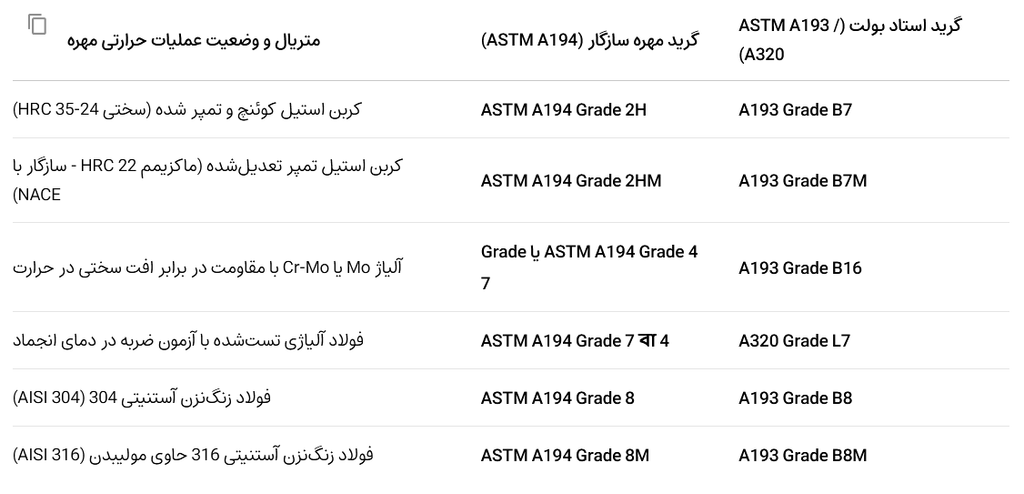
قانون بنیادین مکانیک اتصالات فلنجی این است: مهره باید همواره سختی و استحکام سازگار با بولت را داشته باشد تا در شرایط اورلودینگ، رزوه مهره آسیب ندیده و پدیده Stripping رخ ندهد. استاندارد ASTM A194 الزام مهرههای سنگین ششگوش (Heavy Hex Nuts بر اساس ASME B18.2.2) را تعیین میکند:
۴. مهندسی گشتاور و پیشبار (Bolt Preload & Tightening Sequence)
در فلنجهای دارای گسکت اسپیرال وند (Spiral Wound Gasket)، آببندی مطمئن به فشردگی گسکت به ضخامت اسمی هدف (معمولاً فشردهسازی از ۴.۵ میلیمتر به حدود ۳.۲ میلیمتر) وابسته است:
- فرمول پایه پیشبار و گشتاور:T=K⋅D⋅Fpکه در آن T گشتاور (Torque)، K ضریب اصطکاک مهره و رزوه (Nutfactor)، D قطر اسمی بولت و Fp نیروی پیشبار مورد نیاز (Preload Force معمولاً معادل ۴۰ الی ۷۰ درصد تنش تسلیم بولت) است.
- روانکارهای صنعتی (Anti-Seize Lubricants): استفاده از روانکار مناسب بر پایه مس، نیکل یا مولیبدن دیسولفید (MoS2) الزامی است. عدم روانکاری، ضریب K را از حدود ۰.۱۲ به بیش از ۰.۲۵ افزایش داده و با جذب گشتاور به صورت اصطکاک، پیشبار واقعی را شدیداً کاهش میدهد که علت اصلی نشتی فلنجها در راهاندازی اولیه است.
- الگوی ضربدری متقاطع (Cross-Pattern / Star Tightening): سفت کردن پیچها بر اساس راهنمای ASME PCC-1 در چهار مرحله (۲۰-۳۰٪، ۵۰-۶۰٪، ۱۰۰٪ و پاس نهایی یکنواخت چرخشی) انجام میگیرد تا از کجشدگی پیشانی فلنج و لهیدگی نامتقارن گسکت جلوگیری شود.
۵. پوششهای سطحی ضدخوردگی در محیطهای هیدروکربوری
- پوشش فسفاته و روغنکاری سیاه (Black Oxide & Phosphate): استاندارد پایه برای فلنجهای روغنی و خطوط داخلی بدون رطوبت آزاد.
- پوشش روی-نیکل (Zinc-Nickel Electroplating): مقاومت بسیار عالی در برابر اتمسفرهای خورنده با پاس کردن تست پاشش نمک (Salt Spray) تا بیش از ۱۰۰۰ ساعت بدون خطر تردی هیدروژنی.
- پوشش تفلون PTFE / زایلن (Xylan 1070): دارای کمترین ضریب اصطکاک (K≈0.08−0.10) و مقاومت فوقالعاده در برابر بخارات شیمیایی و محیطهای مرطوب دریایی عسلویه و ماهشهر.
۶. چکلیست بازرسی و مدارک کیفی خرید B2B
هنگام خرید استاد بولت و مهرههای فلنجی، تأیید موارد زیر در دفتر اسناد فنی تضمینکننده ایمنی خطوط است:
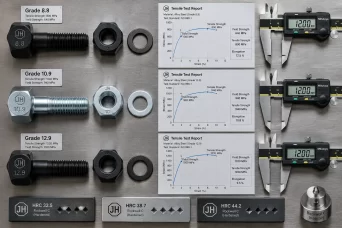
- MTR (Material Test Report): گواهی متالورژی با ثبت آنالیز کوانتومتری ذوب شمش، تست کشش، تست ازدیاد طول (Elongation) و تست ضربه.
- مارکینگ قانونی (Marking): حک مشخصات گرید متریال (نظیر
B7،B16،2H) همراه با لوگو یا شناسه کارخانه تولیدکننده بر روی سر و انتهای استاد بولت. - رزوهکاری رولینگ بدون پلیسه: بررسی سلامت پروفیل رزوهها با گیجهای برو/نرو (Go/No-Go Gauge) مطابق با استاندارد ASME B1.1 (UN/UNR Series) به منظور تضمین مونتاژ بدون تنش.