در مهندسی خطوط انتقال گاز طبیعی ترش و شیرین (Natural Gas Transmission)، طراحی و انتخاب سیستمهای اتصال فلنجی تحت کدهای مرجع ASME B31.8 (Gas Transmission and Distribution Piping Systems) و استانداردهای شرکت ملی گاز ایران (IGS) صورت میپذیرد. گاز طبیعی به دلیل ماهیت فرار، قابلیت اشتعال بالا و پدیدههای ترمودینامیکی نظیر افت دمای ژول-تامسون (Joule-Thomson Effect) در ایستگاههای تقلیل فشار، حساسترین رده نظارت کیفی اتصالات را طلب میکند. این مقاله به ارزیابی دقیق متالورژی استاد بولتها، رفتار در دمای زیر صفر، کیتهای عایقی حفاظت کاتدی (FIK) و مقاومت در برابر پدیده تردی هیدروژنی ناشی از گاز ترش (H2S) میپردازد.
۱. چالشهای سهگانه ترمومکانیکی در خطوط گاز
اتصالات بولتینگ در شبکههای گازرسانی صنعتی مستمراً با سه فاکتور بحرانی مواجهند:
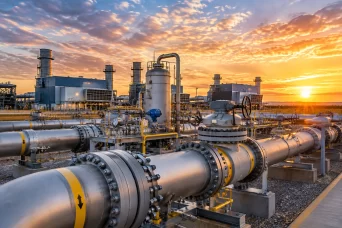
- فشارهای عملیاتی متغیر و پالسهای فشاری: خطوط انتقال سراسری (High-Pressure Transmission) با فشارهای کاری بین 700 psi تا 1400 psi (معادل ۵۰ تا ۱۰۰ بار و کلاسهای فشاری ANSI 300 تا ANSI 900) فعالیت میکنند که نیازمند پیشبار دقیق جهت مهار تنشهای هوپ (Hoop Stress) و گستردگی طولی خط است.
- اثر سرمایش ناگهانی (Joule-Thomson Cooling): در شیرهای تقلیل فشار، انبساط گاز موجب افت شدید دما تا مقادیر منفی (گاهاً زیر −30∘C تا −46∘C) میگردد. فولادهای کربنی معمولی در این دماها دچار انتقال داکتیل به برینل (DBTT: Ductile-to-Brittle Transition Temperature) شده و دچار شکست ترد و ناگهانی میشوند.
- تداخلهای الکتریکی ناشی از سیستم حفاظت کاتدی (CP): خطوط گاز زیرزمینی جهت جلوگیری از خوردگی تحت پتانسیل کاتدی مدام قرار دارند و اتصالات سطحی فلنجها در ورودی ایستگاهها نباید مسیر جریان حفاظتی را مختل کنند.
۲. متالورژی اتصالات برودتی بر اساس استاندارد ASTM A320
در مناطقی که خطوط در معرض برودت جوی قرار دارند یا افت فشار ناگهانی رخ میدهد، استاندارد ASTM A193 B7 مجاز نبوده و جایگزین قانونی آن استاندارد برودتی ASTM A320 است:
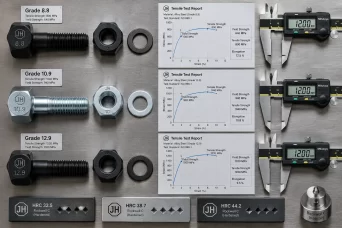
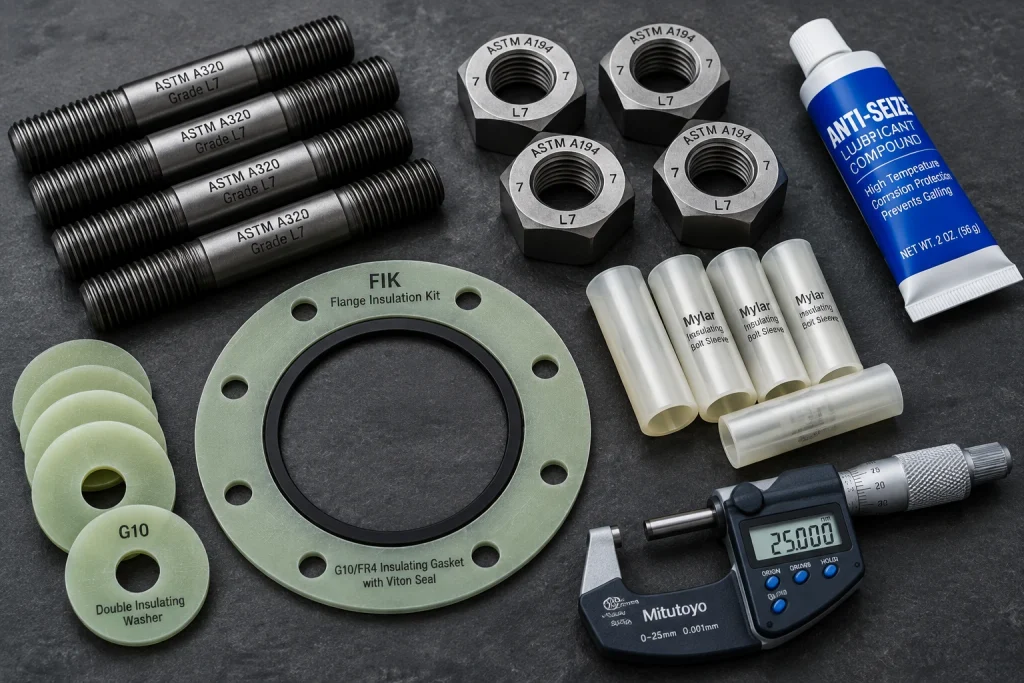
- گرید ASTM A320 Grade L7: فولاد آلیاژی کروم-مولیبدن (مشابه AISI 4140) که عملیات حرارتی سختکاری و بازپخت ویژه را پشت سر گذاشته است. تفاوت حیاتی L7 با B7 در الزام اجباری انجام تست ضربه شارپی (Charpy V-Notch Test) در دمای −101∘C (یا −73∘C طبق مشخصات پروژه) با جذب انرژی حداقل 27 J (20 ft-lbf) است.
- گرید ASTM A320 Grade L7M: نسخه کنترلشده با سختی حداکثر ۲۲ راکول سی (22 HRC) جهت مقاومت در برابر گازهای ترش (H2S) مطابق استاندارد جهانی NACE MR0175 / ISO 15156.
- مهرههای مکمل (ASTM A194): برای بولتهای L7، طبق جدول استاندارد باید منحصراً از مهرههای سنگین ASTM A194 Grade 7 (فولاد مولیبدندار عملیات حرارتیشده با آزمون ضربه در برودت) یا Grade 4 استفاده شود.
۳. کیت عایق فلنج (Flange Insulation Kit – FIK)؛ مکمل حیاتی بولتینگ
در ایستگاههای دروازه شهر (CGS) و تقلیل فشار (TBS)، خط لوله زیرزمینی محافظتشده با سیستم کاتدی به تأسیسات روزمینی متصل میشود. برای ایزولاسیون الکتریکی کامل خط، از کیتهای عایقی (FIK) استفاده میگردد که روی پیچ و مهرهها سوار میشوند:
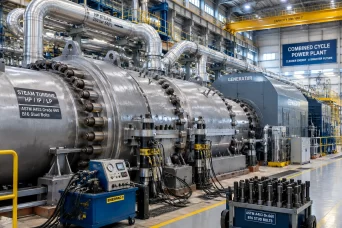
- واشرهای دوبل عایق (G10/FR4 / Steel Backing Washers): واشر دیالکتریک پایه اپوکسی تقویتشده با الیاف شیشه (G10) مانع از انتقال پتانسیل الکتریکی از فلنج به مهره میشود؛ یک واشر فولادی سختشده روی آن قرار میگیرد تا از شکست واشر G10 زیر گشتاور بستهشدن مهره جلوگیری کند.
- غلافهای عایق رزوهها (Insulating Sleeves): غلافهای ساختهشده از جنس Mylar یا G10 روی بدنه استاد بولت قرار گرفته و مانع از تماس متالیک ساقه پیچ با جداره داخلی سوراخ فلنج (Flange Bolt Hole) میشوند.
- گسکت دیالکتریک هستهفلزی: گسکتهای رده بالا با هسته استیل ۳۱۶ پوششدادهشده با لایه دیالکتریک G10 و رینگهای آببندی اولیه الاستومری (Spring-energized PTFE یا Viton) که نشتی گاز کلاس بالا را تضمین مینمایند.
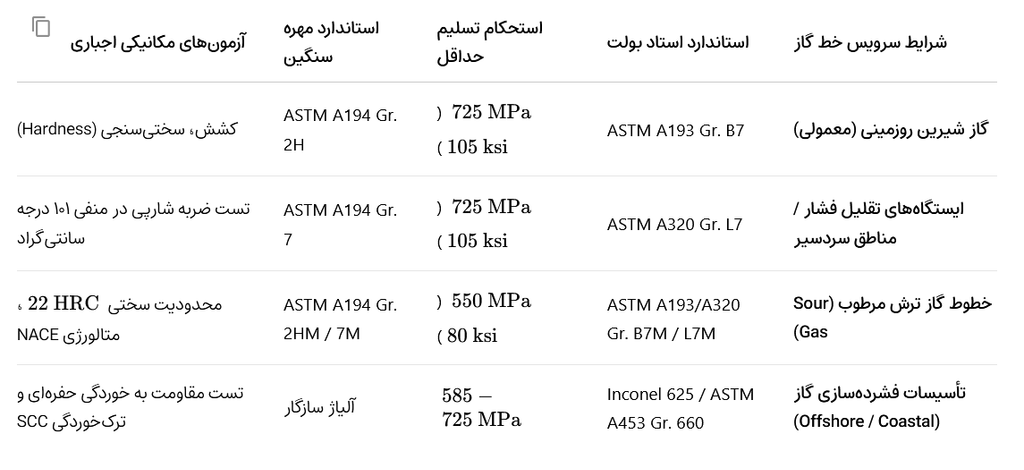
۴. استانداردهای گریدینگ و مقایسه در خطوط انتقال گاز
جدول زیر ماتریس تصمیمگیری بازرسان و طراحان پایپینگ شرکت ملی گاز و مشاوران نفت و گاز را خلاصه میکند:
۵. محاسبه گشتاور و پیشگیری از پارگی واشرهای عایق (Torque Management)
در هنگام اعمال پیشبار به استاد بولتهایی که دارای کیت عایق (FIK) هستند، حساسیت فوقالعادهای وجود دارد:
- محدودیت تنش فشاری واشر G10: در فلنجهای صنعتی بدون عایق، مهرهها مستقیماً روی فولاد فورجشده فلنج تکیه دارند؛ اما در حضور واشرهای G10، تنش فشاری نباید از حد تسلیم رزین اپوکسی (حدود 170 MPa یا 25000 psi) تجاوز کند.
- استفاده از آچار ترکمتر چندمرحلهای: اعمال گشتاور باید مطابق استاندارد ASME PCC-1 و در چهار مرحله منظم (۲۰٪، ۴۰٪، ۷۰٪ و ۱۰۰٪ مقدار محاسبهشده با فرمول اصطکاک کنترلشده) همراه با لوبریکنت ضدگیرپاژ مناسب صورت پذیرد تا توزیع تنش روی صفحه واشر کاملاً متقارن باشد.
۶. چکلیست پذیرش و بازرسی مهندسی خرید B2B
مدیران بازرگانی و کارشناسان کنترل کیفیت (QC) پیش از صدور مجوز ترخیص محمولههای بولتینگ خطوط انتقال گاز باید مدارک زیر را بازبینی نمایند:
- تطابق MTR با هیتنامبر (Heat Number Traceability): یکسان بودن شماره ذوب حکشده بر روی بدنه بولتها و مهرهها با گواهی بازرسی کارخانه طبق استاندارد EN 10204 3.1.
- گواهی تست ضربه شارپی (Charpy Impact Test Certificate): ثبت کامل مقادیر انرژی جذبشده (بر حسب ژول) و دمای محفظه تست برای تمامی اقلام تحت رده ASTM A320.
- عدم وجود عیوب سطحی مطابق ASTM F788 / F812: عدم وجود ترکهای حاصل از کوئنچ، پلیسه رزوهها و چینخوردگیهای عمیق میکروسکوپی ناشی از رولینگ غیردقیق.