)
۱. اکوسیستم ترمومکانیکی در نیروگاههای سیکل ترکیبی و حرارتی
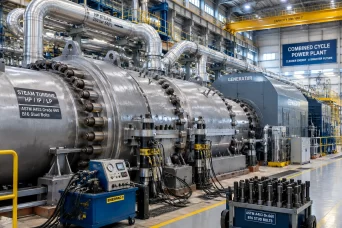
اتصالات صنعتی در تجهیزات اصلی نیروگاهی (نظیر پوستههای توربین بخار و گاز HP/IP/LP، خطوط بخار فوقگرم Main Steam Piping و مخازن بویلر)، در مرزهای بحرانی فیزیک مواد کار میکنند. در این تجهیزات، پدیدههایی نظیر خزش (Creep)، رهایش تنش گرمایی (Stress Relaxation)، خستگی حرارتی چرخه کوتاه (LCF) و اکسیداسیون حاد دمابالا همزمان روی کانکشنهای پیچ و مهرهای اثر میگذارند. انتخاب متریال اشتباه یا اجرای نادرست گشتاور در این نقاط میتواند به دفرمگی پوسته، نشت بخار سوپرهیت با پیامدهای فاجعهبار انسانی و از دست رفتن مگاواتهای الکتریکی ژنراتور منجر شود.
۲. متالورژی آلیاژهای دمابالا و سوپرآلیاژهای اتصال در نیروگاه
فولادهای ساختمانی و کربنی معمولی در دماهای بالای 370∘C دچار افت سریع مدول یانگ و تغییر شکل مداوم پلاستیک (خزش) میشوند. بر این اساس استانداردهای بینالمللی متریالهای تخصصی را تدوین کردهاند:
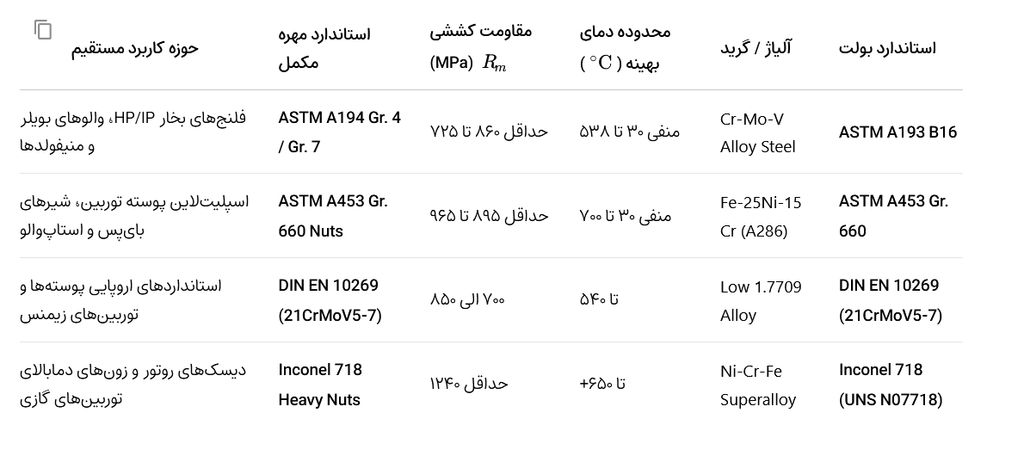
- ASTM A193 Grade B16: فولاد کمآلیاژ کروم-مولیبدن-وانادیوم (Cr-Mo-V) که به دلیل رسوب کاربیدهای پایدار وانادیوم، تا دمای کاری حدود 538∘C مقاومت بسیار عالی در برابر شکست خزشی دارد و انتخاب اول خطوط بخار اصلی و شیرهای کنترل فشار بالاست.
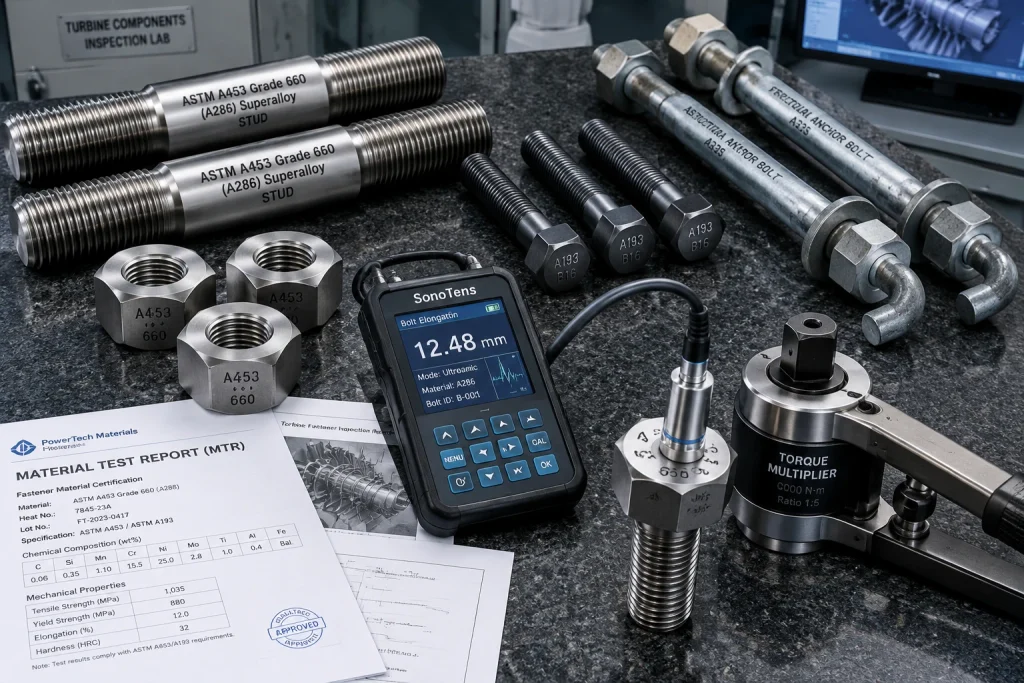
- ASTM A453 Grade 660 (کلاسهای A, B, C, D): سوپرآلیاژ پایهآهن آستنیتی رسوبسختپذیر (معروف به A286) حاوی ۲۶٪ نیکل، ۱۵٪ کروم و عناصر استحکامبخش تیتانیوم، مولیبدن، وانادیوم و آلومینیوم. این متریال تا دمای کاری 700∘C تنش تسلیم و مقاومت به پارگی خزشی (Creep-Rupture Strength) فوقالعادهای ارائه میدهد و استاندارد بیرقیب پوستههای توربین است.
- سوپرآلیاژهای پایه نیکل (Inconel 718 / Nimonic 80A): در بخش محفظه احتراق و نخستین ردیفهای پرههای داغ توربین گاز در دماهای بالاتر از 700∘C مورد استفاده قرار میگیرند.
۳. جدول ماتریس مقایسه فنی و متالورژیکی اتصالات نیروگاهی
۴. چالش گالینگ (Galling) و الزامات پوششدهی در دمای بالا
در دماهای فراتر از 400∘C، پوششهای گالوانیزه گرم، داکرومات و کادمیوم کارایی خود را از دست میدهند و حتی باعث ایجاد پدیده “تردی فلز مایع” (Liquid Metal Embrittlement) میشوند. برای استادهابیلتهای نیروگاهی:
- پوششهای نقره (Silver Plating) بر روی رزوه مهرهها برای جلوگیری از قفل شدن اتصالات و گالینگ در سیکلهای مداوم استارت/استاپ.
- ترکیبات پایه سرامیکی، خمیرهای ضدگیرپاژ با پایه نیکل/جامد و بدون مس (Copper-Free High-Purity Anti-Seize) با استاندارد هستهای و نیروگاهی جهت اطمینان از ضریب اصطکاک پایدار در حین تایتنینگ.
۵. متدولوژیهای بستن و تنشدهی (Bolt Tensioning vs. Ultrasonic Elongation)
پیچهای بزرگ پوسته توربین (قطرهای M48 تا بیش از M120) به هیچ وجه با تورکرنچ معمولی سفت نمیشوند:
- استفاده از هیترهای میلهای (Bolt Heating): با گرم کردن سوراخ مرکزی استاد، طول پیچ افزایش یافته، مهره بدون تنش با دست بسته شده و پس از سرد شدن، نیروی پیشبار فوقالعاده بالایی اعمال میشود.
- تنشدهندههای هیدرولیک چندمرحلهای (Hydraulic Bolt Tensioning): با کشش مستقیم محوری بدون ایجاد تنشهای برشی رزوه، بسته شدن همگن گسکتهای آببندی را تضمین میکنند.
- پایش التراسونیک کرنش (Ultrasonic Bolt Elongation Measurement): با فرستادن امواج صوتی در طول استاد بولت و محاسبه دقیق زمان رفت و برگشت پالس، تنش باقیمانده و تغییر طول دقیق بر حسب میکرون مستندسازی میگردد.
۶. چکلیست بازرسی MTR و تضمین کیفیت (QA/QC)
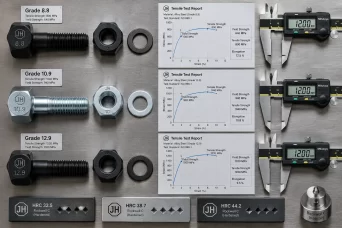
- [ ] تایید ترکیب شیمیایی با روش کوانتومتری و OES (تمرکز روی محدوده دقیق تیتانیوم و آلومینیوم در A453 Gr. 660).
- [ ] آزمون متالورژیکی شکست خزشی (Stress Rupture Test) طبق ASTM E139 به مدت ۱۰۰ ساعت در دمای تست.
- [ ] آزمون فراصوت (UT) و ذرات مغناطیسی (MT) روی بدنه و رزوههای رولشده جهت اطمینان از عدم وجود ترکهای سطحی و ساختاری.
- [ ] گواهی تطابق ابعادی رزوه کلاس 2A/2B و زبری سطح (Ra) مطابق مشخصات سازنده تجهیز اصلی (OEM).