اتصالات در سازههای فولادی، حیاتیترین گلوگاه انتقال بار و تضمین پایداری کل بنا در برابر بارهای مرده، زنده و لرزهای هستند.
در مهندسی عمران مدرن، اتصالات پیچی به دلیل سرعت نصب بالا، کیفیت کنترلشده کارخانهای و رفتار شکلپذیر، جایگزین جوشکاری میدانی شدهاند.
با این وجود، عدم شناخت دقیق رفتار متالورژیکی و مکانیکی پیچ و مهرههای ساختمانی میتواند فجایع جبرانناپذیری ایجاد کند.
بهطور کلی، اتصالات پیچی در سازهها به دو دسته اتصالات اتکایی (Bearing-type) و اتصالات اصطکاکی (Slip-critical) تقسیم میشوند.
در اتصالات اتکایی، انتقال نیرو از طریق تماس بدنه پیچ با جدار سوراخ ورق و برش شفت پیچ صورت میگیرد.
اما در اتصالات اصطکاکی، پیشتنیدگی بالای بولت، اصطکاک عظیمی میان سطوح فولادی ایجاد کرده و از لغزش ورقها جلوگیری میکند.
برای پروژههای ساختمانی سنگین و اسکلتهای مرتفع، معمولاً از دو استاندارد بینالمللی DIN آلمان و ASTM آمریکا استفاده میشود.
در استاندارد اروپایی و استاندارد ملی ایران، استاندارد DIN 6914 (پیچ)، DIN 6915 (مهره) و DIN 6916 (واشر سختشده) مرجع اصلی سازه است.
این پیچها با گلپیچ ششگوش بزرگ (Heavy Hex) طراحی میشوند تا سطح اتکای بیشتری ایجاد کرده و از تمرکز تنش جلوگیری کنند.
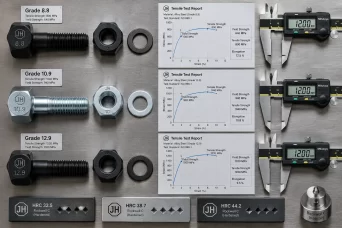
از منظر گرید متریال، رایجترین کلاسهای ساختمانی گرید 8.8 و گرید 10.9 فولادی با عملیات حرارتی کوئنچ و تمپر هستند.
گرید 8.8 دارای تنش تسلیم ۶۴۰ مگاپاسکال و مقاومت کششی نهایی ۸۰۰ مگاپاسکال بوده و در تیرچهها و بادبندهای فرعی کاربرد دارد.
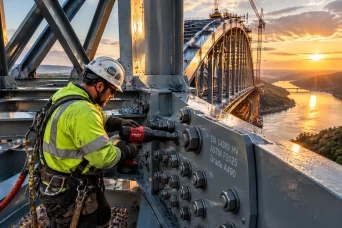
گرید 10.9 با تنش تسلیم ۹۰۰ مگاپاسکال و استحکام کششی ۱۰۰۰ مگاپاسکال، استاندارد طلایی پلها، اتصالات گیردار و ستونهای باربر اصلی است.
در سیستم آمریکایی، استاندارد ASTM A325 معادل گرید 8.8 و استاندارد ASTM A490 معادل گرید 10.9 در سازههای اسکلت فلزی محسوب میشود.
یکی از اشتباهات رایج کارگاهی، استفاده از واشرهای معمولی آهنی (DIN 125) زیر سرپیچ و مهرههای گرید 10.9 یا A490 است.
واشر اتصال سازهای حتماً باید بر اساس ASTM F436 یا DIN 6916 سختکاری شده باشد تا زیر بارِ پیشتنیدگی له و دفرمه نشود.
همچنین کلاس مهره باید حتماً همگام یا بالاتر از پیچ باشد؛ برای پیچ 10.9 الزاماً باید از مهره کلاس 10 یا ASTM A194 2H استفاده شود.
اگر سختی مهره کمتر از پیچ باشد، رزوههای مهره زیر بار کششی کنده شده و اتصال اصطلاحاً Strip میشود.
مسئله پوششدهی و محافظت در برابر خوردگی نیز در سازههای روباز، نما و مناطق مرطوب از اهمیت استراتژیک برخوردار است.
آبکاری گالوانیزه گرم (Hot-Dip Galvanizing طبق ASTM A153) بهترین پوشش ضدخوردگی برای محیطهای بیرونی سازه به شمار میرود.
با این حال، برای پیچهای گرید 10.9 و A490، خطر بسیار جدی پدیدهای به نام «تردی هیدروژنی» (Hydrogen Embrittlement) وجود دارد.
در فرآیند اسیدشویی قبل از گالوانیزه یا آبکاری الکتریکی، یونهای هیدروژن وارد ساختار شبکه بلوری فولادِ سختشده میشوند.
این یونهای به دام افتاده، زیر تنش کششیِ سرویس تجمع یافته و باعث شکست ناگهانی و تردِ پیچ، بدون هیچگونه تغییر شکل قبلی میشوند.
به همین دلیل، در صورت اجرای آبکاری روی گرید 10.9، عملیات پخت هیدروژنی (Baking) در دمای ۱۹۰ تا ۲۲۰ درجه سانتیگراد اجباری است.
در استانداردهای روز دنیا، برای گریدهای استحکامبالا ترجیح مهندسان استفاده از پوششهای داکرومات (Geomet / Dacromet) بدون اسیدشویی است.
پوشش داکرومات علاوه بر مقاومت به خوردگی تا ۱۰۰۰ ساعت سالتاسپری، ریسک تردی هیدروژنی را به صفر مطلق میرساند.
علاوه بر کیفیت متریال، روش بستن و سفت کردن پیچها در کارگاه اسکلت فلزی، مرز میان ایمنی و شکست سازه است.
بستن پیچ با آچارهای سنتی بدون کنترل گشتاور در اتصالات اصطکاکی، نقض صریح آییننامههای طراحی ساختمان (مبحث دهم) است.
سه روش استاندارد برای بستن این اتصالات وجود دارد: روش چرخش اضافی مهره (Turn-of-Nut)، روش آچار کالیبره (ترکمتر) و واشرهای DTI.
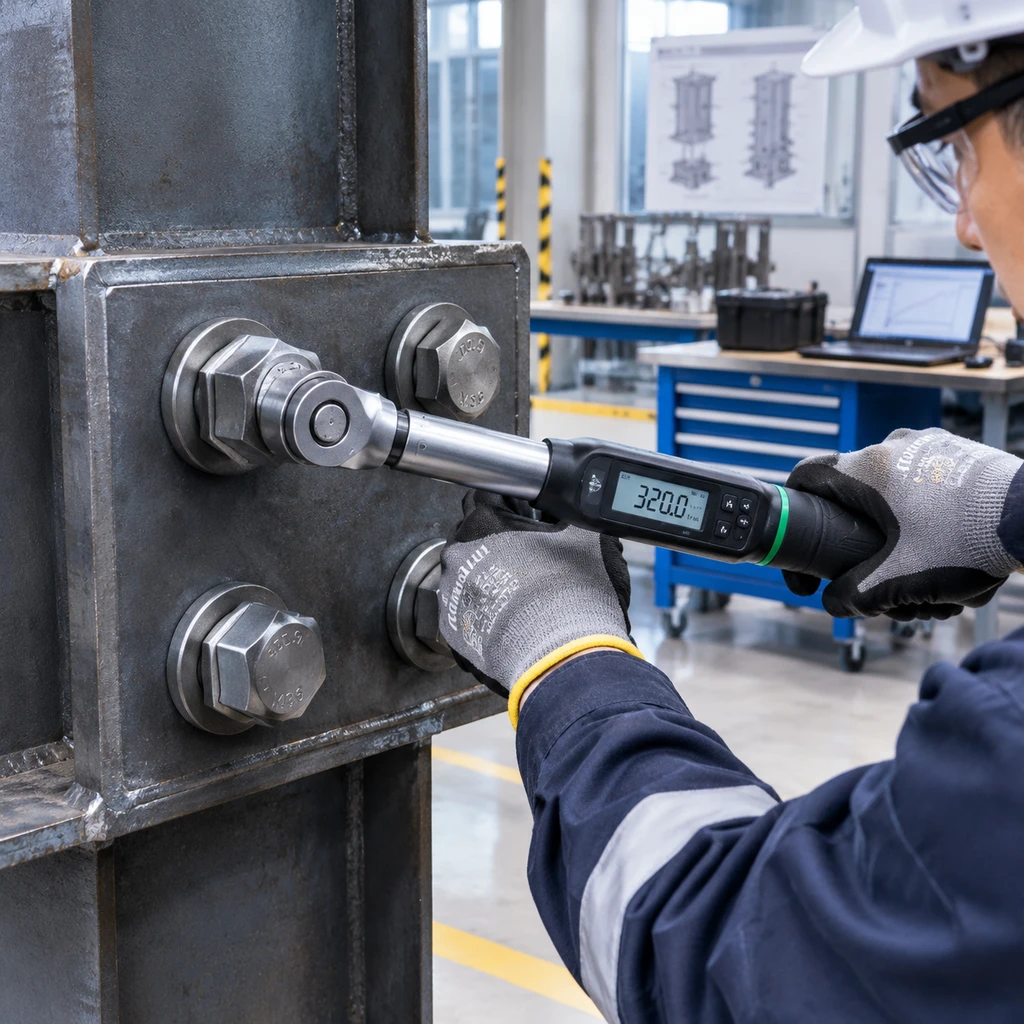
در روش آچار کالیبره، پیچها بر اساس جدول ترکمتر مهندسی و با در نظر گرفتن ضریب روانکاری (K-factor) سفت میشوند.
واشرهای نشانگر مستقیم کشش (DTI طبق ASTM F959) نیز دارای برآمدگیهایی هستند که پس از رسیدن به پیشتنیدگی لازم مسطح میشوند.
در مهندسی اتصالات پیچی بادبندها (Bracing)، ظرفیت لغزش اتصال باید بالاتر از نیروی طراحی زلزله تعیین شود تا انرژی مستهلک گردد.
انتخاب طول رزوه و طول ساقه بدون رزوه (Grip Length) نیز نکتهای فوقالعاده حساس در نقشهکشی شاپ دراوینگ است.
رزوه پیچ نباید در صفحه برش ورقهای اتصال قرار گیرد، زیرا سطح مقطع تنشِ رزوه حدود ۲۰ تا ۲۵ درصد کمتر از ساقه توپر پیچ است.
قرار گرفتن رزوه در صفحه برش، ظرفیت برشی کل اتصال را بهشدت کاهش داده و پیچ را مستعد شکست برشی زودهنگام میکند.
همچنین بازرسی اتصالات پس از نصب شامل آزمون التراسونیک (UT)، تست سختیسنجی پرتابل و بازرسی چشمی مه (Geomet / Dacromet) بدون اسیدشویی است.
پوشش داکرومات علاوه بر مقاومت به خوردگی تا ۱۰۰۰ ساعت سالتاسپری، ریسک تردی هیدروژنی را به صفر مطلق میرساند.
علاوه بر کیفیت متریال، روش بستن و سفت کردن پیچها در کارگاه اسکلت فلزی، مرز میان ایمنی و شکست سازه است.
بستن پیچ با آچارهای سنتی بدون کنترل گشتاور در اتصالات اصطکاکی، نقض صریح آییننامههای طراحی ساختمان (مبحث دهم) است.
سه روش استاندارد برای بستن این اتصالات وجود دارد: روش چرخش اضافی مهره (Turn-of-Nut)، روش آچار کالیبره (ترکمتر) و واشرهای DTI.
در روش آچار کالیبره، پیچها بر اساس جدول ترکمتر مهندسی و با در نظر گرفتن ضریب روانکاری (K-factor) سفت میشوند.
واشرهای نشانگر مستقیم کشش (DTI طبق ASTM F959) نیز دارای برآمدگیهایی هستند که پس از رسیدن به پیشتنیدگی لازم مسطح میشوند.
در مهندسی اتصالات پیچی بادبندها (Bracing)، ظرفیت لغزش اتصال باید بالاتر از نیروی طراحی زلزله تعیین شود تا انرژی مستهلک گردد.
انتخاب طول رزوه و طول ساقه بدون رزوه (Grip Length) نیز نکتهای فوقالعاده حساس در نقشهکشی شاپ دراوینگ است.
رزوه پیچ نباید در صفحه برش ورقهای اتصال قرار گیرد، زیرا سطح مقطع تنشِ رزوه حدود ۲۰ تا ۲۵ درصد کمتر از ساقه توپر پیچ است.
قرار گرفتن رزوه در صفحه برش، ظرفیت برشی کل اتصال را بهشدت کاهش داده و پیچ را مستعد شکست برشی زودهنگام میکند.
همچنین بازرسی اتصالات پس از نصب شامل آزمون التراسونیک (UT)، تست سختیسنجی پرتابل و بازرسی چشمی مه برای دههها تضمین میکند.
مجموعه ما با تکیه بر دانش فنی و استانداردهای روز بینالمللی، طیف کامل پیچ و مهرههای سازهای و انکر بولتها را با سرتیفیکیت معتبر عرضه میکند.