در اکوسیستم اکتشاف و استخراج نفت و گاز، اتصالات پیچ و مهرهای صرفاً قطعات نگهدارنده مکانیکی نیستند؛ بلکه اولین خط دفاعی در مهار فشارهای هیدرواستاتیک بحرانی (تا ۲۰,۰۰۰ psi) و دماهای فرین (HPHT) به شمار میروند. گسیختگی ناشی از خستگی، خوردگی تحت تنش یا تردی هیدروژنی در مانیفولدها، شیرهای فورانگیر (BOP) یا تجهیزات تاج سرچاهی (Christmas Tree)، نه تنها فاجعههای زیستمحیطی غیرقابل جبرانی خلق میکند، بلکه زیانهای مالی معادل میلیونها دلار در روز برای ریگهای حفاری در پی دارد. این مقاله به بررسی تحلیلی متالورژی استاد بولتها، استانداردهای ساخت و فرآیندهای کنترل کیفی در حوزه بالادستی نفت و گاز میپردازد.
۱. شرایط کاری فوق بحرانی در حفاری: چالشهای سهگانه
پیچ و مهرههای مورداستفاده در تجهیزات حفاری خشکی و فراساحلی (Offshore) همزمان تحت تأثیر سه عامل تخریب متالورژیکی و مکانیکی قرار دارند:
- فشارهای ضربهای و ارتعاشات دینامیکی شدید (Dynamic Shock Loading): پمپهای گل حفاری (Mud Pumps) و لرزشهای ممتد رشته حفاری، پدیده شلشدگی اتصالات و خستگی نوسانی (Fatigue Stress) را به حداکثر میرسانند.
- محیطهای ترش و خوردگی سولفیدی (H2S & CO2 Environment): حضور گاز سولفید هیدروژن در چاههای ترش منجر به پدیده مرگبار «ترکخوردگی تنشی ناشی از سولفید» (SSC) و «تردی هیدروژنی» (Hydrogen Embrittlement) میشود.
- افت و خیزهای شدید دمایی: از مناطق قطبی با سرمای زیر منفی ۴۶ درجه سانتیگراد تا اعماق چاه با دمای بالای ۲۰۰ درجه سانتیگراد.
۲. مشخصات فنی و گریدهای آلیاژی متداول
انتخاب متریال اتصالات در صنعت حفاری بر اساس استانداردهای انجمن نفت آمریکا (API 6A و API 20E) و استانداردهای متالورژی ASTM صورت میپذیرد:
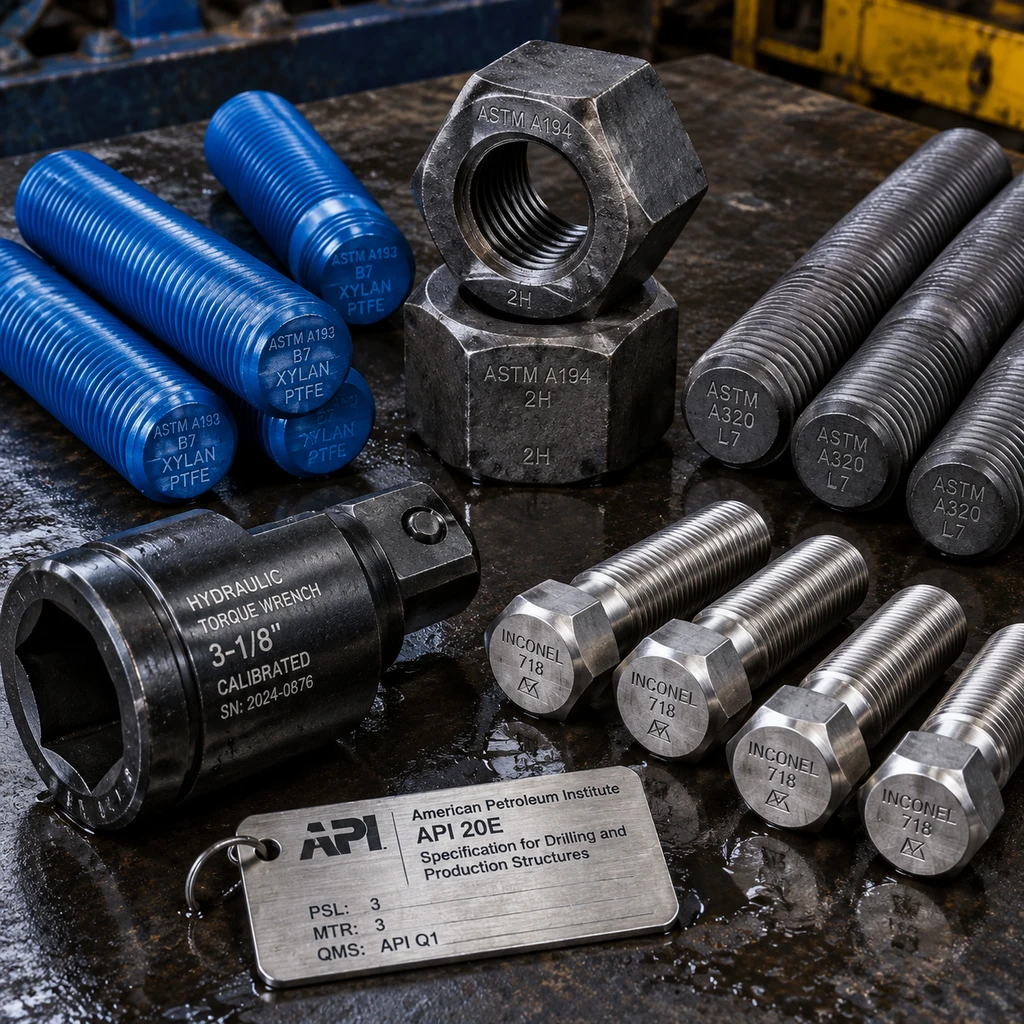
- ASTM A193 Grade B7 / B7M: فولاد آلیاژی کروم-مولیبدندار (AISI 4140/4142) آبدیده و برگشتدادهشده (Quenched & Tempered). گرید B7 استاندارد رایج دماهای بالا و بارهای مکانیکی سنگین است. گرید B7M با انجام عملیات حرارتی تعدیلشده، سختی ماکزیمم 22 HRC را تضمین میکند تا طبق الزامات استاندارد NACE MR0175 / ISO 15156 در برابر نفوذ هیدروژن و ترکخوردگی تنشی سولفیدی مقاوم باشد.
- ASTM A320 Grade L7 / L7M: مناسب برای پروژههای حفاری در شرایط برودتی و سردسیر. این گرید تست ضربه چارپی (Charpy V-Notch) را در دمای منفی ۱۰۱ درجه سانتیگراد پاس کرده و چقرمگی شکست بسیار بالایی ارائه میدهد.
- سوپرآلیاژ اینکونل (Inconel 718 / UNS N07718): پایهنیکل رسوبسختشده با استحکام تسلیم بیش از ۱۰۰۰ مگاپاسکال، مقاومت مطلق در برابر گاز ترش، اسیدهای کلریدی و خوردگی حفرهای (Pitting) در سختترین چاههای فوق عمیق.
۳. استاندارد API Spec 20E و سطوح مشخصات محصول (BSL)
استاندارد API 20E (تجهیزات آلیاژی و فولاد کربنی اتصالات صنایع نفت و گاز) سختگیرانهترین چارچوب کیفی دنیاست که پیچها را در سه سطح مشخصات ساخت (BSL-1, BSL-2, BSL-3) طبقهبندی میکند:
- BSL-1: بازرسیهای متالورژیکی پایه، آنالیز شیمیایی و تست کشش/سختی بر روی دستههای تولید.
- BSL-2: نیازمند بازرسی غیرمخرب سطحی (MPI یا Fluorescent Magnetic Particle)، ردیابی کامل متالورژیکی از شمش فولادی تا محصول نهایی، و تست متالوگرافی برای بررسی ساختار میکروسکوپی و اندازه دانهها (Grain Size).
- BSL-3: بالاترین سطح ایمنی برای اتصالات سرچاهی بحرانی؛ شامل تستهای التراسونیک حجمی (UT)، ردیابی تکتک قطعات (Serialization)، تستهای ریزساختاری متوالی و ارائه گواهی بازرسی شخص ثالث (Third Party Inspection).
۴. مهندسی پوششهای محافظ: تفلون زایلن (Xylan) و کادمیوم
خوردگی در محیطهای دریایی و نمکی یکی از دلایل اصلی قفل شدن رزوهها (Galling) و عدم امکان باز و بست مجدد اتصالات است:
- پوشش فلوئوروپلیمر زایلن (PTFE / Xylan 1070 & 1424): این پوشش آبی یا سبز مشخص، ضریب اصطکاک را تا ۰.۰۶ کاهش داده و باعث یکنواختی انتقال گشتاور به پیشبار محوری (Axial Clamping Load) میشود. این لایه مقاومت در برابر پاشش آب نمک (Salt Spray Test طبق ASTM B117) را تا بیش از ۳۰۰۰ ساعت بدون ایجاد زنگزدگی قرمز تضمین میکند.
- پوشش داکرومات (Zinc Flake) و روی-نیکل (Zn-Ni): جایگزینهای مدرن و بدون خطر تردی هیدروژنی نسبت به گالوانیزه گرم، مناسب برای محیطهای پرفشار که بار سایشی بالایی دارند.
۵. الزامات بستن، آچارکشی و پیشبار دقیق (Bolt Tensioning vs. Torquing)
استفاده از آچارهای ضربهای دستی یا غیرکالیبره در دکلهای حفاری ممنوع است:
- تنشدهندههای هیدرولیکی (Hydraulic Tensioners): در مانیفولدهای فشار قوی و فلنجهای API 6A، از کشش هیدرولیکی به جای گشتاور چرخشی استفاده میشود. این روش اصطکاک رزوه را کاملاً حذف کرده و پیچ را به صورت طولی و یکنواخت تحت کرنش قرار میدهد.
- آچارهای ترکمتر هیدرولیکی (Hydraulic Torque Wrenches): در فضاهای بسته، با استفاده از لوبریکانتهای مخصوص حاوی نیکل یا مولیبدن با ضریب K مشخص، گشتاور به صورت ضربدری (Star Pattern) در ۴ مرحله (۳۰٪، ۶۰٪، ۱۰۰٪ و کنترل نهایی) اعمال میگردد.
۶. چکلیست بازرسی و تضمین کیفیت خرید B2B
هنگام تأمین استاد بولتها و مهرههای فشار قوی دکلهای حفاری، بررسی مدارک فنی زیر برای مهندسان بازرسی و مدیران خرید الزامی است:
- سرتیفیکیت EN 10204 Type 3.1 یا 3.2: ارائه گزارش متالورژی ذوب شمش (Heat Number)، آنالیز کوانتومتری و آزمونهای کشش و ضربه.
- فرآیند رزوهزنی رولینگ (Rolled Threads): رزوهها باید الزاماً پس از عملیات حرارتی به روش نورد سرد (Cold Rolling) تولید شوند، نه برادهبرداری (Machining)؛ زیرا خطوط جریان دانهبندی فولاد قطع نشده و مقاومت خستگی تا ۴۰٪ افزایش مییابد.
- حک نشانهگذاری و مارکینگ قانونی: حک دقیق کد شناسایی گرید متریال (نظیر B7 ،B7M یا L7)، برند سازنده، و شماره بچ تولیدی بر روی پیشانی هر استاد بولت.
جدول مقایسه مشخصات مکانیکی و متالورژیکی متداول در دکلهای حفاری